- додому
- Про нас
- Продукти
- Деталі порошкової металургії
- Штамповані деталі амортизатора
- Гумові деталі амортизатора
- Пластикові деталі амортизатора
- Шток поршня амортизатора
- Гвинтова пружина амортизатора
- Розсувна втулка DU
- Кріплення амортизаторів
- Сталева труба
- Повні амортизатори
- Обладнання для виробництва та випробування компонентів амортизатора
- Новини
- Завантажити
- Надіслати запит
- Зв'яжіться з нами
український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Продукти
Ми постачаємо компоненти повної категорії амортизаторів, включаючи поршні, штампування, гумові ущільнювачі, поршневі штоки, пружини та власно розроблені верстати для нарізання смуг/канавок.
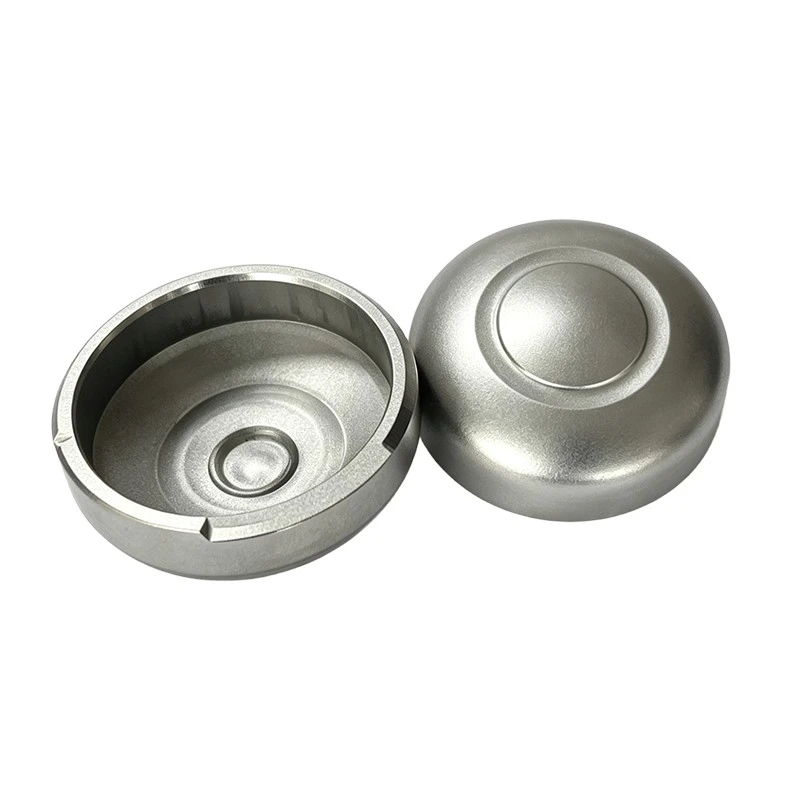
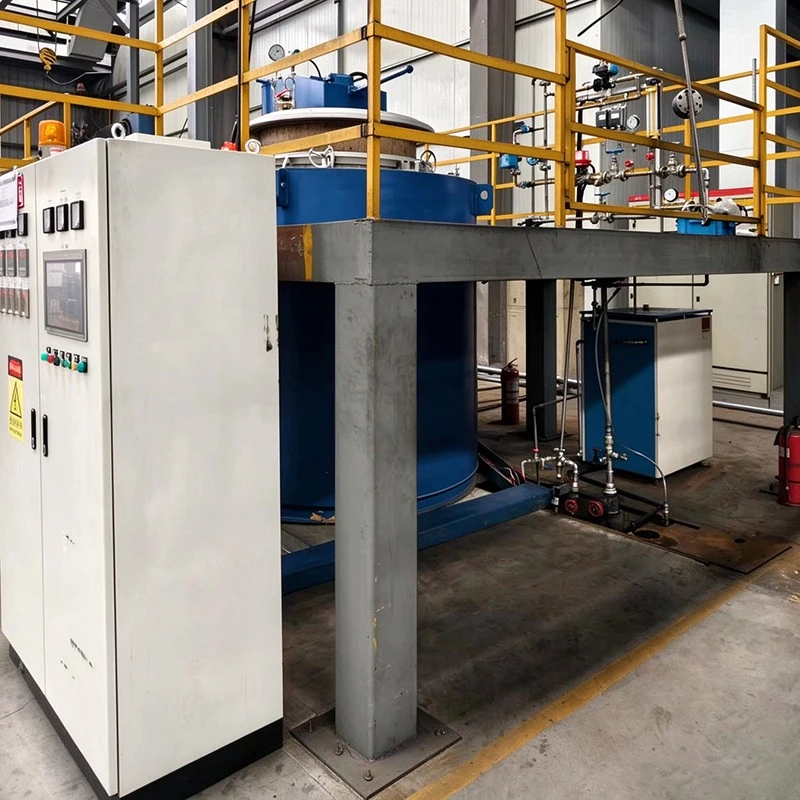
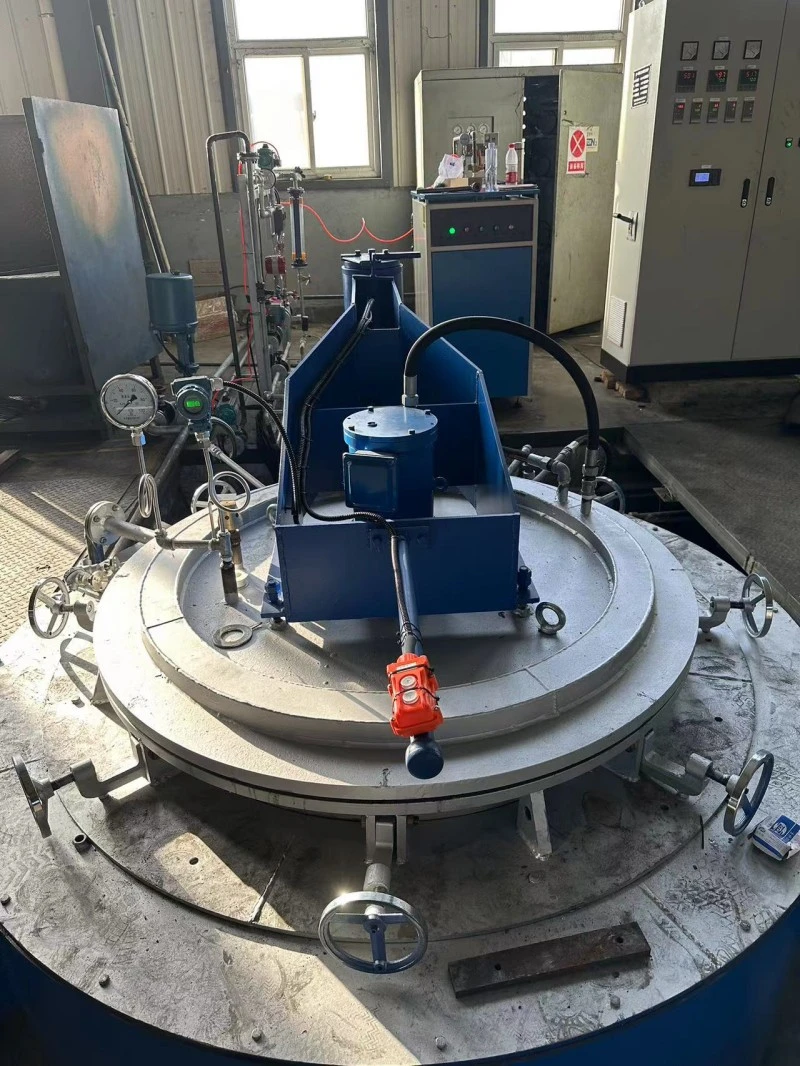
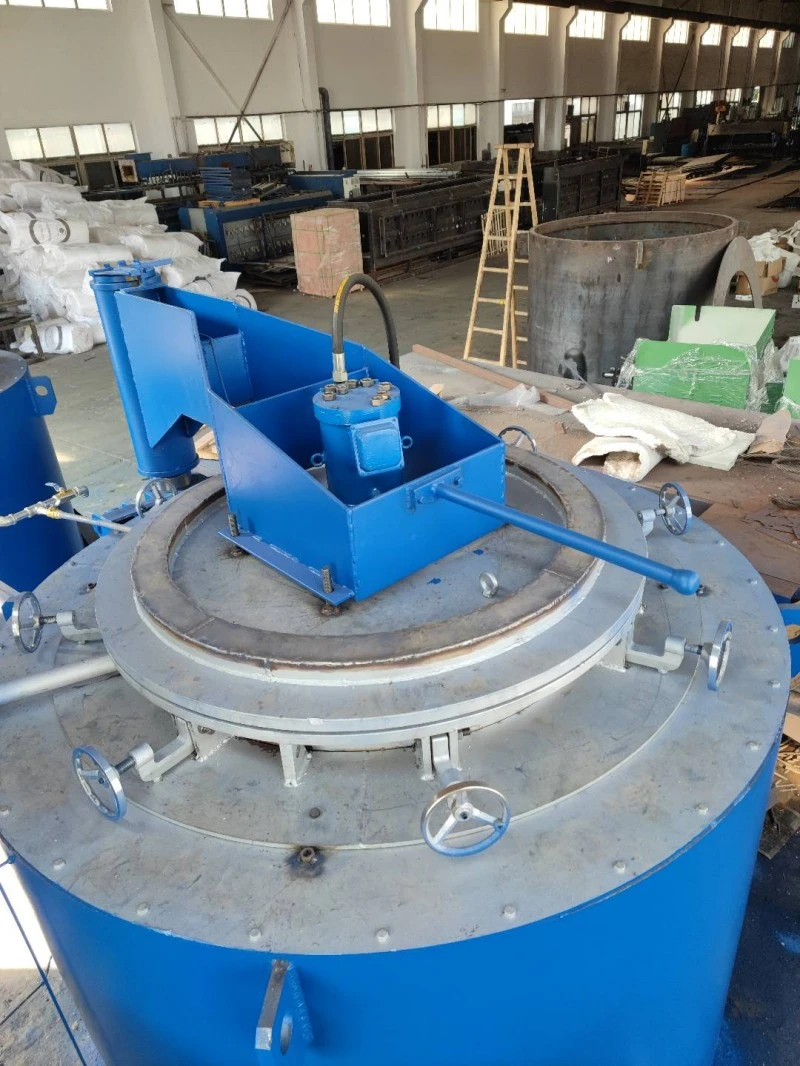
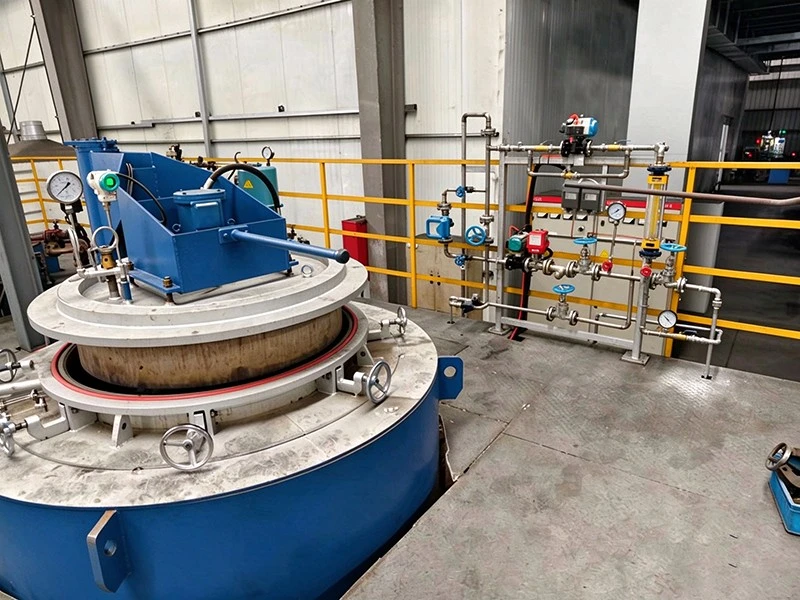
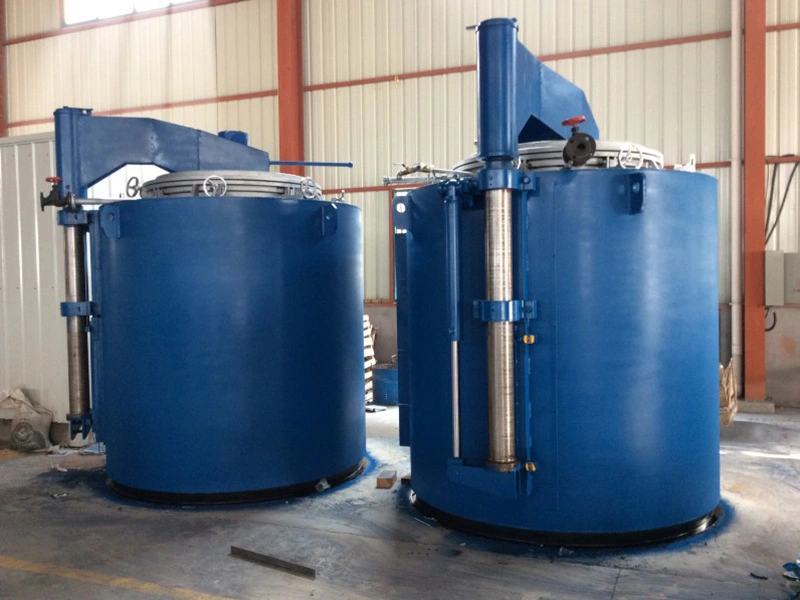
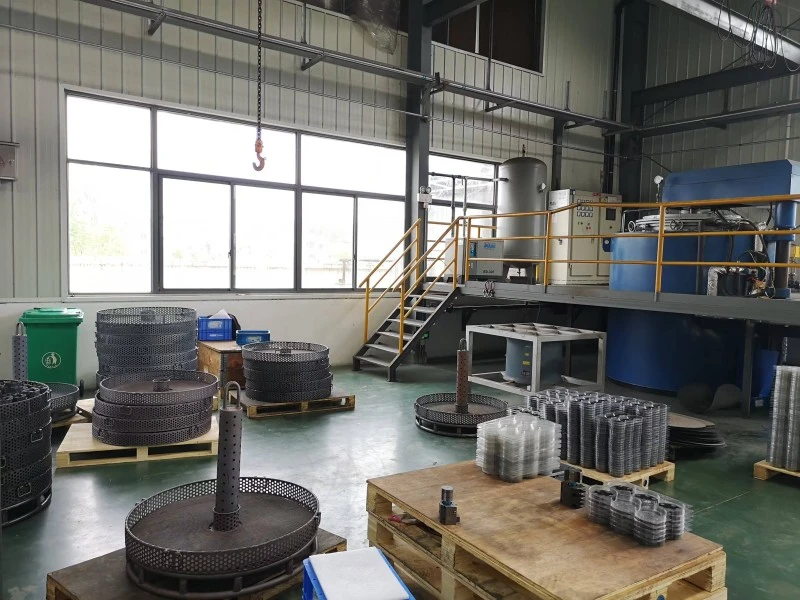
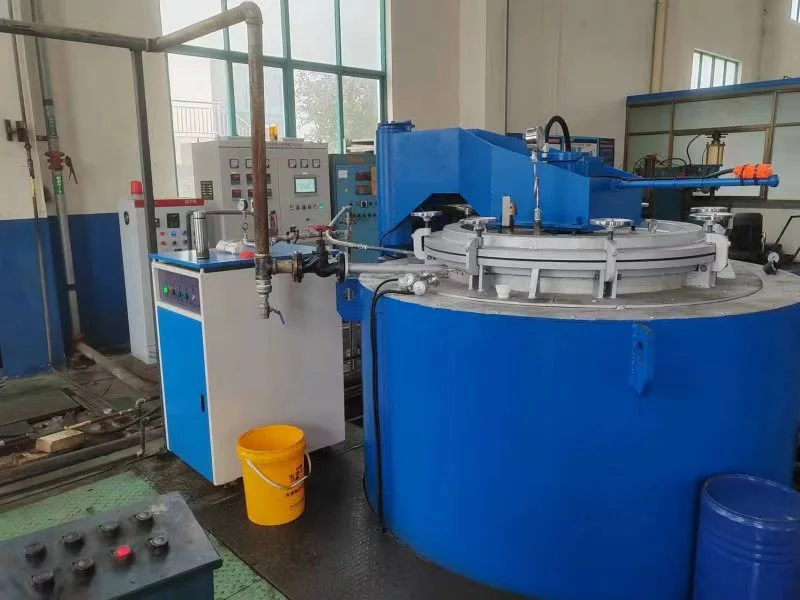
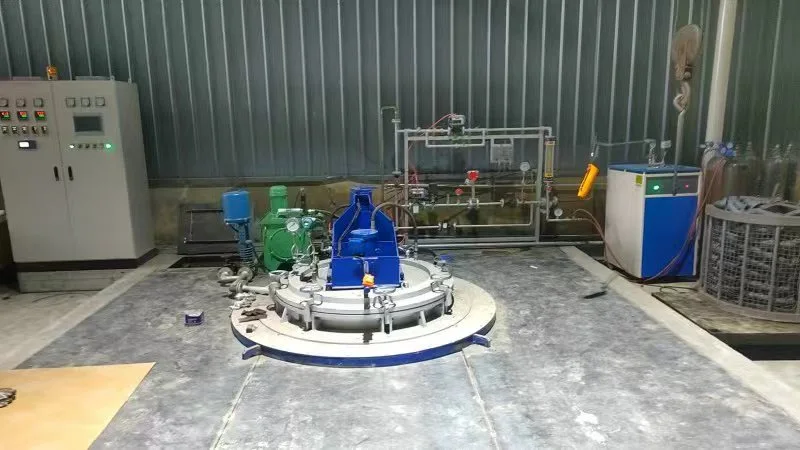
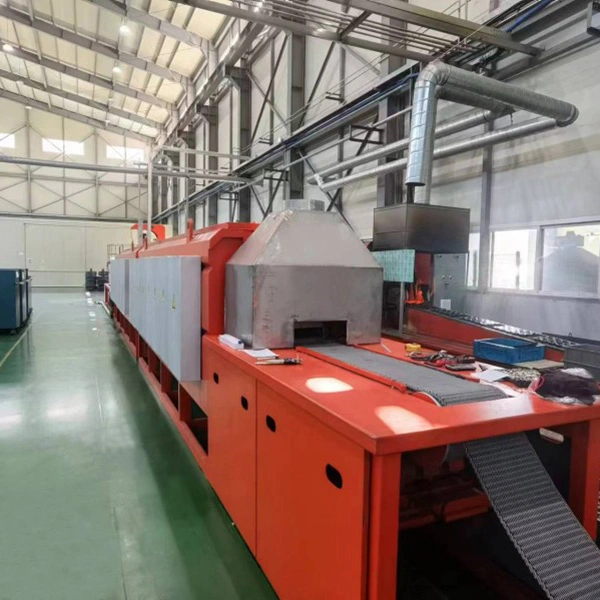
Повністю автоматична піч обробки парою порошкової металургії
Повністю автоматична піч для обробки парою порошкової металургії від XIAYI призначена для обробки парою компонентів порошкової металургії чорних металів після спікання. Контролюючи температуру печі, потік пари, внутрішній тиск і атмосферу азоту, система підтримує поверхневе окислення та обробку почорніння для відповідних частин із чорних металів.
Процес обробки парою може утворювати оксидний шар на поверхні відповідних спечених компонентів, допомагаючи покращити стійкість до корозії та зносу. Повністю автоматичну піч обробки парою порошкової металургії також можна використовувати для ущільнення пор, якщо матеріал, пористість, геометрія та умови процесу підходять. Оскільки результати лікування залежать від конкретного компонента та матеріалу, XIAYI рекомендує перевірити зразки перед затвердженням виробництва.
XIAYI використовує автоматичне керування процесом на основі ПЛК для координації продувки азотом, обробки парою та продувки азотом перед розвантаженням. Три незалежно керовані зони нагріву, автоматичне регулювання потоку пари та замкнуте регулювання тиску в печі дозволяють процесу працювати відповідно до запрограмованих параметрів.
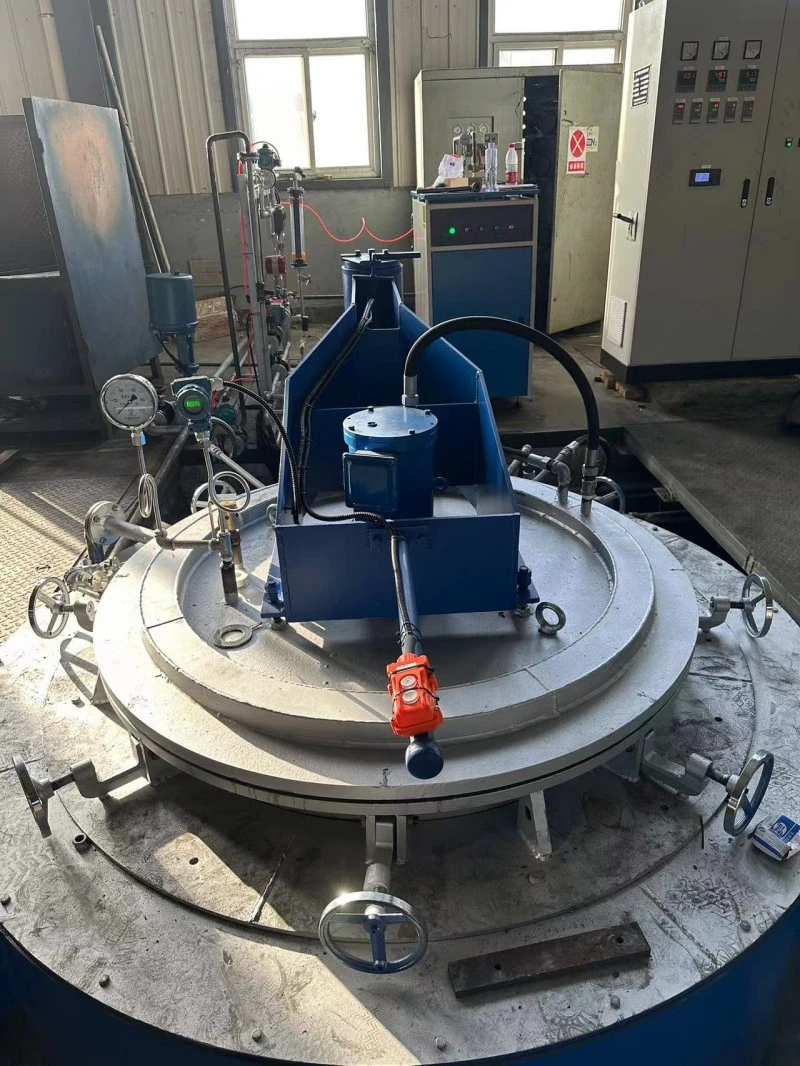
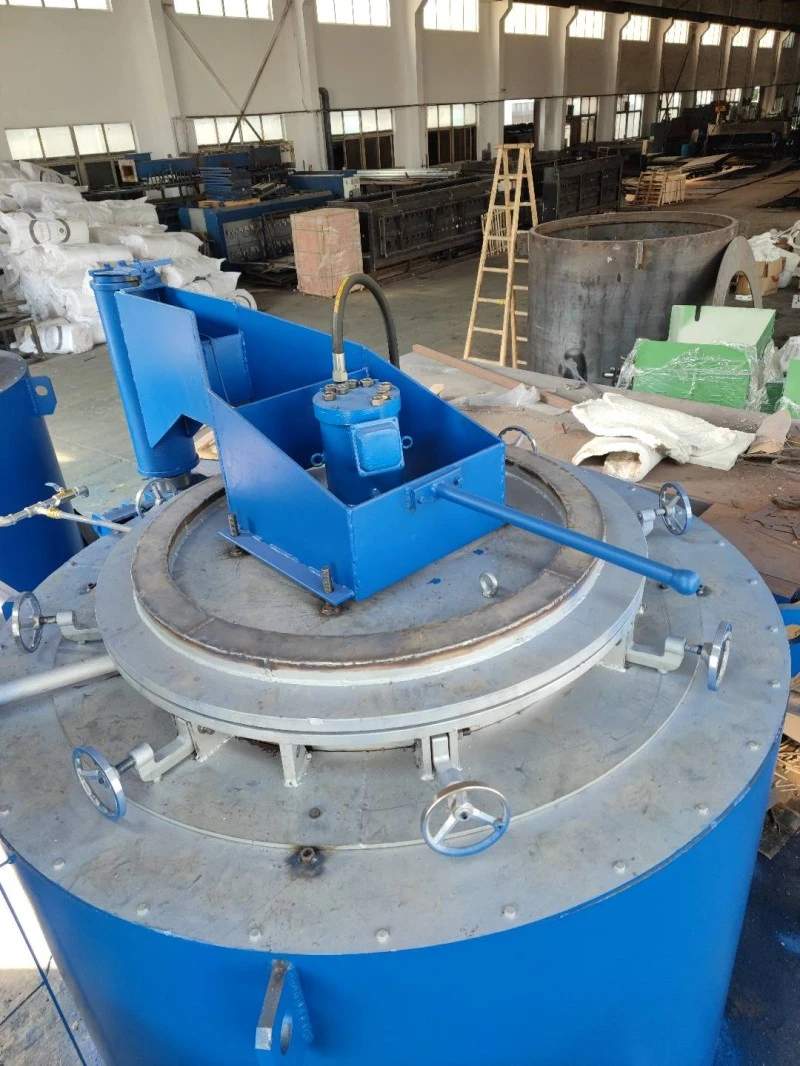
Обробка парою деталей із чорних металів
Обробка парою в основному використовується, коли спечений компонент порошкової металургії чорних металів потребує додаткового покращення поверхневих властивостей після спікання.
Почорніння поверхні
Контрольована обробка парою може створити оксидний шар на відповідних чорних PM компонентах, створюючи почорнілий вигляд поверхні та забезпечуючи додатковий захист поверхні.
Стійкість до корозії
Отриманий шар оксиду може допомогти підвищити стійкість до корозії порівняно з необробленою поверхнею. Фактичне покращення залежить від складу матеріалу, пористості, стану попередньої обробки та підтверджених параметрів процесу.
Зносостійкість
Для відповідних чорних компонентів обробка парою також може підвищити зносостійкість. Кінцевий результат має бути оцінений шляхом тестування зразків відповідно до вимог замовника до застосування.
Герметизація пор
Цей процес можна розглядати для застосувань для ущільнення пор на відповідних спечених деталях. Ефективність сильно залежить від структури пор компонента та характеристик матеріалу.
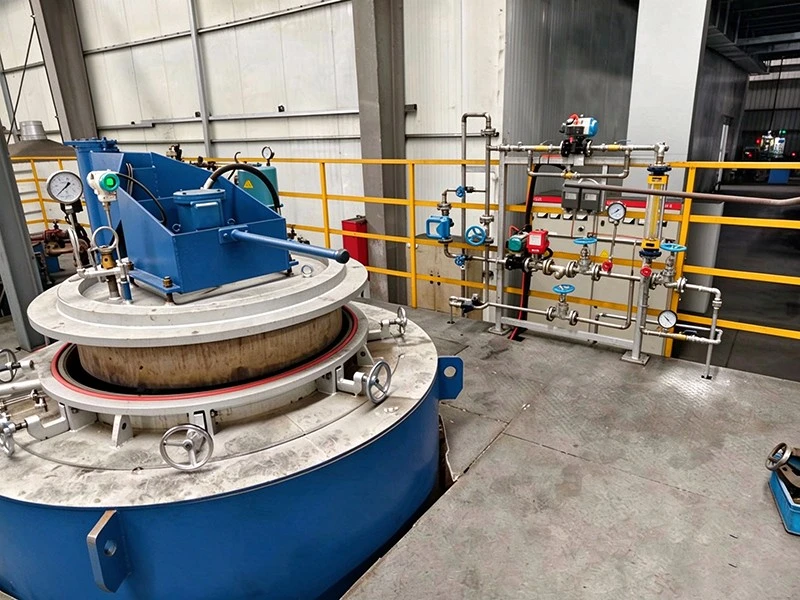
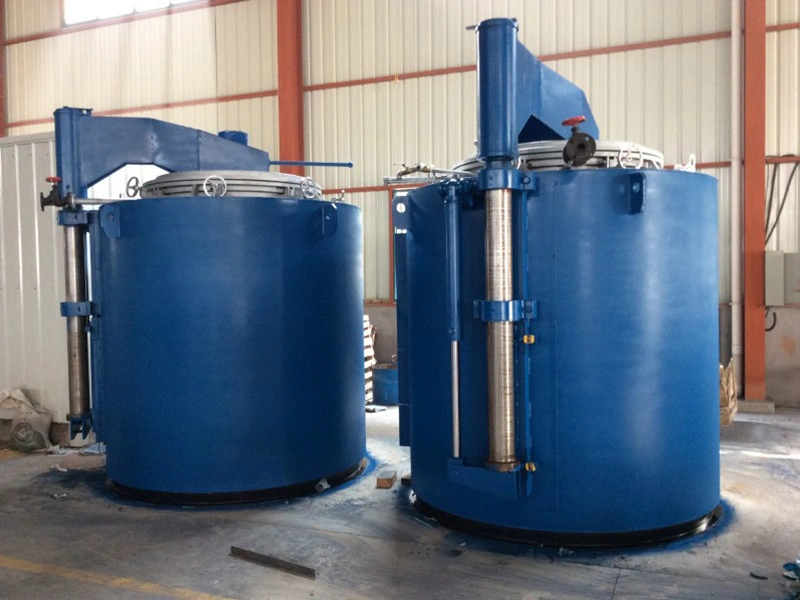
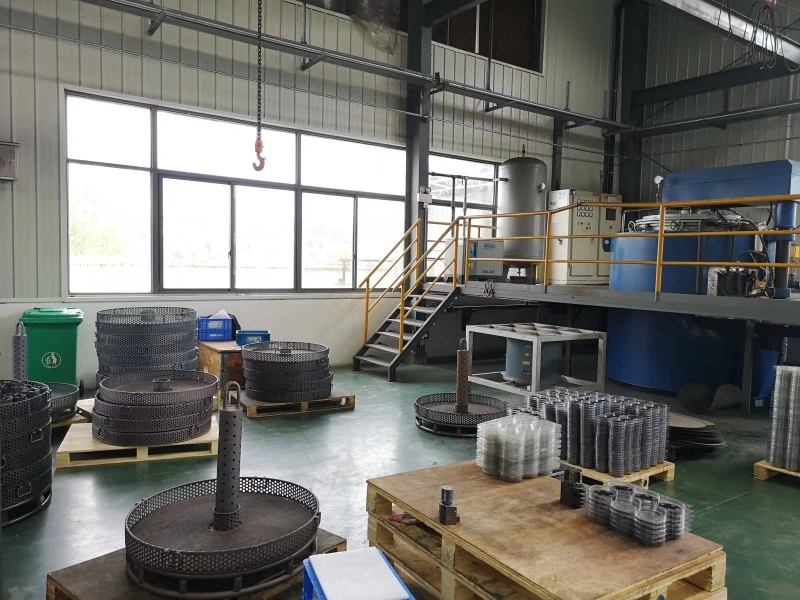
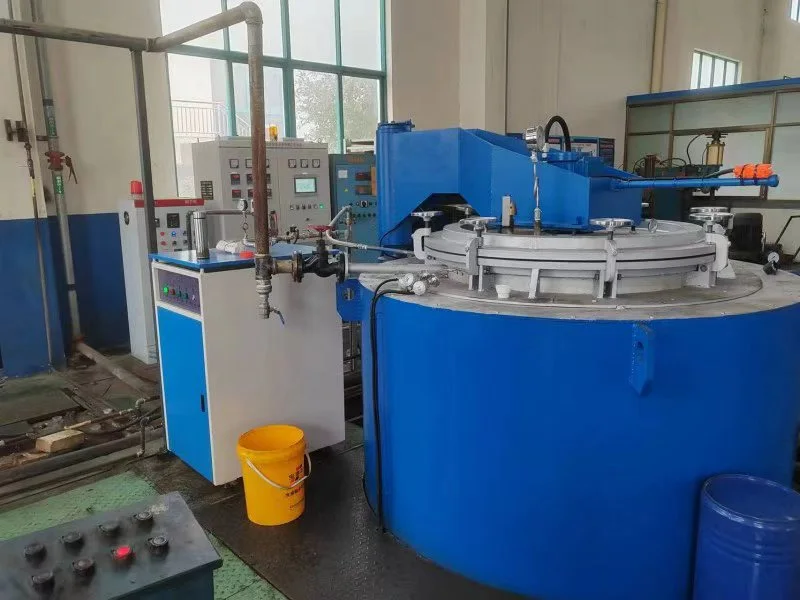
Тризонне опалення
Контроль температури розділений на верхню, середню та нижню зони нагріву, щоб кожну секцію можна було регулювати незалежно.
Незалежний зональний контроль
Кожна зона нагріву має незалежне регулювання температури. Це дозволяє в рецепті процесу встановлювати різні умови нагрівання або витримки, якщо цього вимагає процес обробки.
ПІД регулювання
Система опалення використовує ПІД-регулювання з нульовим перемиканням через твердотільні реле. Це забезпечує контрольовану вихідну потужність під час процесу нагрівання.
Однорідність порожньої печі
Технічна угода, що надається, визначає рівномірність температури порожньої печі≤ ±5°C при 600°C.
Ця специфікація стосується умов випробування з порожньою піччю і не повинна розглядатися як гарантоване значення однорідності для повністю завантаженої виробничої печі. Продуктивність завантаженої печі слід оцінювати відповідно до частин і розташування завантаження.
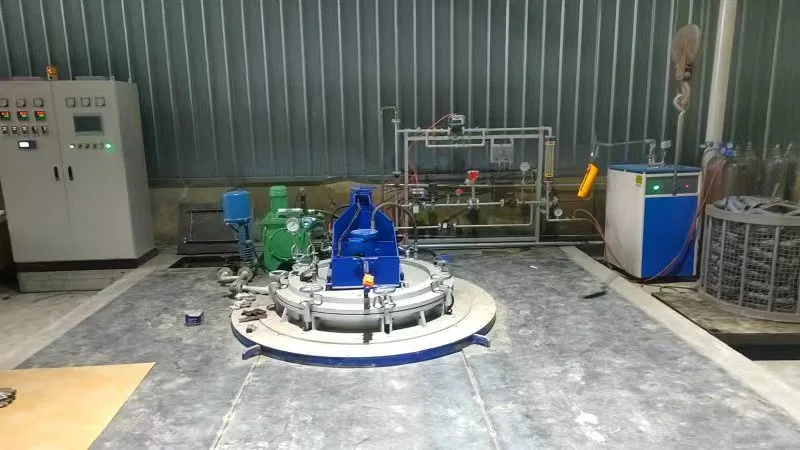
Контроль пари та тиску
Стабільні умови пари важливі для досягнення повторюваних результатів лікування. Тому система поєднує автоматичне регулювання потоку пари з контролем тиску в печі.
Автоматичний потік пари
Потік пари можна регулювати автоматично відповідно до запрограмованого процесу. Специфікація обладнання вказує подачу пари0,4 МПа і 15 м³/год.
Контроль тиску з замкнутим контуром
Датчик тиску, регулятор тиску та моторизований випускний клапан утворюють замкнуту систему керування, яка допомагає підтримувати необхідний тиск у печі.
Вказаний максимальний тиск у печі становить50 кПа.
Захист від тиску
Система включає захист від надлишкового тиску, а також моніторинг тиску азоту та пари. Ці функції допомагають операторам визначати аномальні умови тиску під час роботи.
Послідовність очищення азотом
Азот включено в запрограмований цикл обробки, а не як повністю окрема ручна операція.
Перед обробкою парою
Запрограмований цикл може початися з продування азотом перед етапом обробки парою. Це дозволяє готувати атмосферу печі відповідно до валідованого рецепту процесу.
Під час перемикання процесів
Система PLC керує переходом між азотом і парою відповідно до запрограмованого часу запуску та зупинки.
Перед розвантаженням
Перед вивантаженням можна знову провести продувку азотом. Це завершує запрограмовану послідовність обробки перед тим, як оператор або автоматична система обробки зніме оброблені частини.
Управління рецептами ПЛК
TheПовністю автоматична піч обробки парою порошкової металургіївикористовує систему управління на основі ПЛК з інтерфейсом HMI для централізованого керування процесом.
Температура і час витримки
Оператори можуть встановлювати температурні параметри та час нагріву або витримки для трьох зон нагріву відповідно до затвердженого рецепту обробки.
Параметри пари та тиску
Потік пари та тиск у печі можна налаштувати як частину процесу обробки.
Час азоту
Час початку та зупинки подачі азоту можна запрограмувати для різних етапів циклу.
Налаштування будильника
Температуру сигналізації та сигналізацію обладнання можна налаштувати через систему керування. Звукові та візуальні сигнали тривоги вказують на завершення процесу або ненормальні умови.
Обробляти дані на HMI
Для виробничих груп важливо знати, що сталося під час циклу обробки, коли досліджуються відхилення в якості.
Температура в реальному часі
HMI відображає температуру кожної зони нагріву, щоб оператори могли контролювати поточний температурний режим.
Тиск і потік пари
Поточний тиск у печі та витрата пари відображаються під час роботи, що дозволяє операторам визначати відхилення процесу.
Записи процесу
Система записує відповідні робочі параметри та інформацію про несправності. Ці записи можуть підтримувати моніторинг виробництва та подальший аналіз процесу.
Кришка печі та охолодження
У кришці печі використовується гідравлічна підйомна конструкція, призначена для багаторазового відкривання та закривання під час виробництва.
Гідравлічний підйом кришки
Гідравлічний підйом дозволяє контролювати рух кришки печі під час операцій завантаження, розвантаження та обслуговування.
Ущільнювальна структура
У кришці використовується термостійка ущільнювальна структура, розроблена для високотемпературного середовища обробки парою.
Водяне охолодження
Компоненти водяного охолодження вбудовані в конструкцію кришки топки. Обладнання також включає захист від надмірного тиску для системи кришки.
Основні технічні характеристики
Наступні дані базуються наφ1200 × 900модель, зазначену в технічній угоді, що постачається. Остаточна конфігурація повинна бути підтверджена відповідно до деталей замовника, виробничої потужності та вимог процесу.
| Параметр | Специфікація |
| Модель | φ1200 × 900 |
| Розміри топкової камери | φ1200 × 900 мм |
| Матеріал камери | SUS 321, указаний у таблиці специфікацій; 1Cr18Ni9Ti зазначений у структурному описі |
| Товщина стінки камери | Бічна стінка: 8 мм; низ: 10 мм |
| Максимальна робоча температура | 650°C |
| Потужність нагріву | прибл. 142 кВт |
| Потужність парогенератора | 36 кВт |
| Максимальний тиск у печі | 50 кПа |
| Зони контролю температури | Верхній, середній і нижній |
| Метод контролю температури | ПІД-регулювання та твердотільний контроль потужності |
| Система контролю | Автоматичне керування процесом на основі ПЛК |
| Інтерфейс оператора | Китайськомовний HMI |
| Однорідність температури в порожній печі | ≤ ±5°C при 600°C |
| Постачання азоту | 0,05 МПа, 15 м³/год |
| Паропостачання | 0,4 МПа, 15 м³/год |
| Стиснене повітря | 0,6–0,8 МПа |
| Охолоджуюча вода | 0,3 МПа, 1 м³/год |
Важлива примітка щодо закупівлі:У наданій угоді перераховано різні позначення матеріалів камери в різних розділах. Тому остаточний матеріал камери слід підтвердити письмово перед покупкою. Фактична температура обробки, навантажувальна здатність, тривалість циклу та результати обробки залежать від конкретних деталей і перевірених параметрів процесу.
Застосування в порошковій металургії
TheПовністю автоматична піч обробки парою порошкової металургіїпризначений для відповідних спечених компонентів із чорних металів, які потребують контрольованої обробки парою.
Автомобільні компоненти PM
Відповідні структурні компоненти порошкової металургії чорних металів можна оцінити на предмет почорніння або підвищення стійкості до корозії.
Компоненти мотоциклів
Деталі порошкової металургії чорних металів, які використовуються в мотоциклах, можна розглядати, якщо матеріал і структура компонентів перевірені для обробки парою.
Спечені конструкційні деталі
Спечені структурні компоненти, які потребують поліпшення властивостей поверхні або обробки для ущільнення пор, також можуть бути придатними.
Інші спечені вироби з чорних металів
Інші застосування можна оцінити на основі складу матеріалу, пористості, геометрії та розмірів. Не кожен матеріал або компонент порошкової металургії підходить для того самого процесу обробки парою.
Заводські комунальні вимоги
Перш ніж замовляти обладнання, покупці повинні підтвердити, що фабрика може забезпечити необхідні інженерні комунікації, приміщення для встановлення та допоміжну інфраструктуру.
Місце встановлення
Технічна угода рекомендує площу установки більше ніж4000 × 3000 мм. Остаточне розташування фундаменту та шафи керування має відповідати кресленню фундаменту обладнання.
Азот і пара
Перерахована потреба в азоті становить0,05 МПа, 15 м³/год, тоді як потреба в парі є0,4 МПа, 15 м³/год. АПарогенератор 36 кВттакож вказано в конфігурації обладнання.
Стиснене повітря та охолоджуюча вода
Потреба в стисненому повітрі0,6–0,8 МПа, а охолоджуюча вода вказана при0,3 МПа і 1 м³/год.
Інфраструктура сайту
Місце встановлення також має забезпечувати електричне живлення, дренаж, вихлопні труби та достатньо місця для встановлення та обслуговування обладнання.
Остаточні специфікації з’єднання, розташування трубопроводів, розрядні пристрої та положення безпеки повинні бути підтверджені постачальником перед встановленням.
Автоматизований цикл лікування
Автоматизація зменшує потребу операторів вручну перемикатися між окремими етапами процесу.
Запрограмовані кроки процесу
ПЛК може координувати продувку азотом, обробку парою та продувку азотом перед розвантаженням відповідно до затвердженого рецепту.
Централізована операція
Температурою, тиском у печі, потоком пари та часом процесу можна керувати через один інтерфейс керування.
Повторювані рецепти
Перевірені рецепти процесу можна зберегти та повторно використовувати для схвалених деталей і умов процесу, допомагаючи зменшити помилки ручного налаштування параметрів.
Моніторинг виробництва
Робочі дані та інформація про тривоги дозволяють операторам переглядати умови процесу та досліджувати виробничі проблеми.
Фактичну пропускну здатність, енергоспоживання, навантажувальну здатність і якість обробки слід оцінювати відповідно до розмірів деталей, розташування завантажень, тривалості циклу та заводських умов, а не лише за номінальною потужністю.
Інформація, необхідна для пропозиції
Перш ніж запитувати цінову пропозицію дляПовністю автоматична піч обробки парою порошкової металургії, покупці повинні надати достатньо інформації, щоб постачальник міг оцінити необхідний розмір камери та конфігурацію процесу.
Інформація про частину
Надайте матеріал деталі, креслення продукту, розміри та індивідуальну вагу.
Вимоги до виробництва
Вкажіть необхідну кількість завантаження партії, виробничу потужність, робочі зміни та цільовий час циклу.
Мета лікування
Чітко визначте, чи є метою почорніння поверхні, покращення стійкості до корозії, покращення зносостійкості чи ущільнення пор.
Існуючі дані процесу
Якщо деталі вже виробляються, надайте поточні параметри процесу та відомі проблеми з якістю.
Доступні утиліти
Забезпечте доступну електроенергію, азот, пару, стиснене повітря та охолоджуючу воду на заводі.
Ця інформація допомагає XIAYI оцінити розміри камери, порядок завантаження, рецепти процесу та вимоги до комунальних послуг перед підтвердженням остаточної конфігурації.
Монтаж і технічна підтримка
XIAYI може надати технічну документацію та підтримку для встановлення обладнання, введення в експлуатацію та навчання операторів.
Технічні документи
Пакет документації може включати креслення фундаменту, загальні складальні креслення, креслення деталей, що зношуються, схеми електричного керування, сертифікати приладів, посібники, інструкції з експлуатації та перелік основних компонентів.
Введення в експлуатацію
Монтаж, введення в експлуатацію та запуск можуть бути організовані після розміщення обладнання та готовності об’єкта замовника.
Навчання оператора
Навчання може охоплювати роботу обладнання, виконання процесу та основні робочі процедури.
Перед реалізацією проекту обидві сторони повинні чітко визначити відповідальність і вимоги до прийому електроенергії, води, азоту, пари, стисненого повітря, дренажу, вихлопних труб і підйомного обладнання.
Часті запитання
Які продукти може обробляти ця піч?
Він в основному розроблений для відповідних компонентів порошкової металургії чорних металів, які потребують обробки парою, наприклад деталей, які потребують чорніння, покращення корозійної стійкості або ущільнення пор.
Які переваги може дати парова обробка?
Він може утворювати оксидний шар на відповідних частинах із чорних металів і покращувати стійкість до корозії та зносу. Він також може підтримувати програми для ущільнення пор.
Що таке рівномірність температури?
Технічна угода вказує≤ ±5°C при 600°C за умов випробування в порожній печі. Продуктивність завантаженої печі слід оцінювати окремо.
Як автоматизований процес лікування?
ПЛК і HMI контролюють температуру, час нагрівання, потік пари, тиск у печі та перемикання азоту відповідно до запрограмованого рецепту.
Які утиліти потрібні?
Перераховані вимоги включають азот, пару, стиснене повітря, охолоджуючу воду та електроенергію разом із відповідними дренажними та витяжними засобами.
Чи можна обробляти деталі ПМ різних розмірів?
Придатність залежить від розмірів камери, геометрії деталей, розташування завантажень і вимог процесу. Перед затвердженням виробництва рекомендується креслення продукту та тестування зразків.
Пов'язана категорія
- Деталі порошкової металургії
- Штамповані деталі амортизатора
- Гумові деталі амортизатора
- Пластикові деталі амортизатора
- Шток поршня амортизатора
- Гвинтова пружина амортизатора
- Розсувна втулка DU
- Кріплення амортизаторів
- Сталева труба
- Повні амортизатори
- Обладнання для виробництва та випробування компонентів амортизатора
Надіслати запит
Контактна інформація
-
Адреса
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, China
-
Тел
-
Електронна пошта
Отримайте індивідуальну пропозицію на запчастини для амортизаторів
Чому глобальні покупці вибирають Ningbo Xiayi:
✓ Сертифіковано IATF 16949 — рівень дефектів суворо контролюється нижче 0,1%.
✓ Постачання повної категорії — поршні, штоки, пружини, штампування та гумові деталі.
✓ Підтримка досліджень і розробок — спеціальні формули порошкової металургії та швидке створення прототипів за 7-10 днів.
✓ Перевірена потужність — 50 мільйонів поршнів із серцевиною, що виробляються щорічно для глобальних OEM-виробників.
Готові почати? Заповніть форму нижче, і наша команда інженерів відповість протягом 24 годин із індивідуальною рекомендацією.
Супутні товари

Новини Рекомендації