- додому
- Про нас
- Продукти
- Деталі порошкової металургії
- Штамповані деталі амортизатора
- Гумові деталі амортизатора
- Пластикові деталі амортизатора
- Шток поршня амортизатора
- Гвинтова пружина амортизатора
- Розсувна втулка DU
- Кріплення амортизаторів
- Сталева труба
- Повні амортизатори
- Обладнання для виробництва та випробування компонентів амортизатора
- Новини
- Завантажити
- Надіслати запит
- Зв'яжіться з нами
український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Продукти
Ми постачаємо компоненти повної категорії амортизаторів, включаючи поршні, штампування, гумові ущільнювачі, поршневі штоки, пружини та власно розроблені верстати для нарізання смуг/канавок.
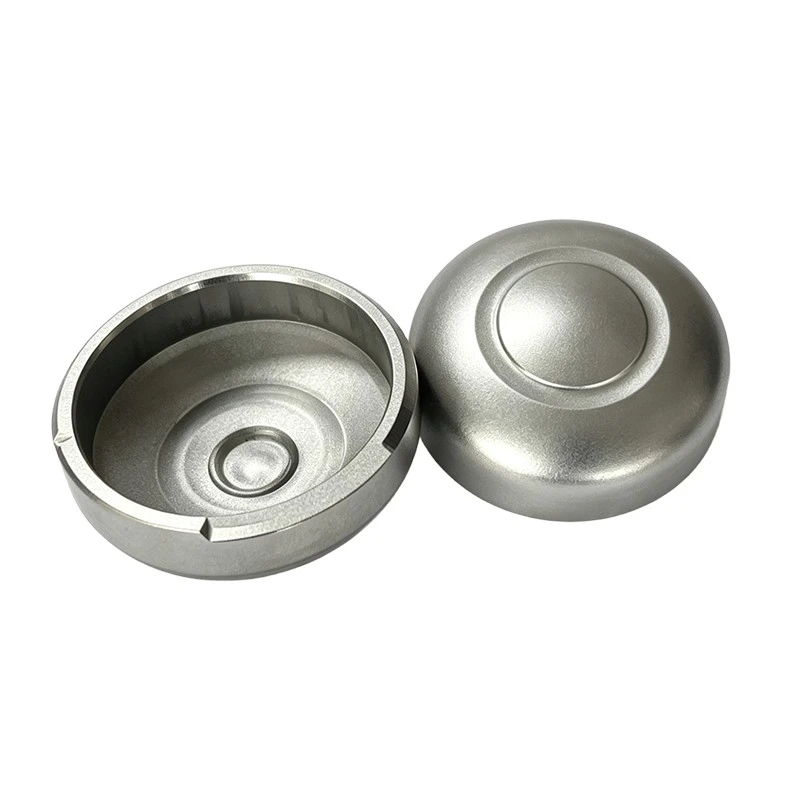
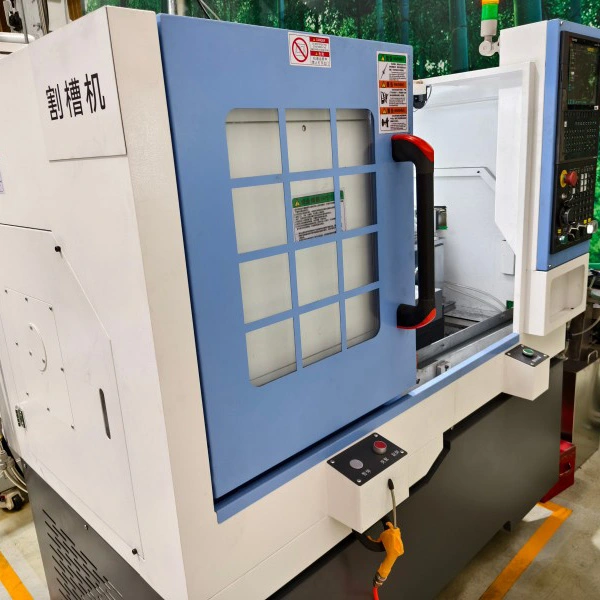
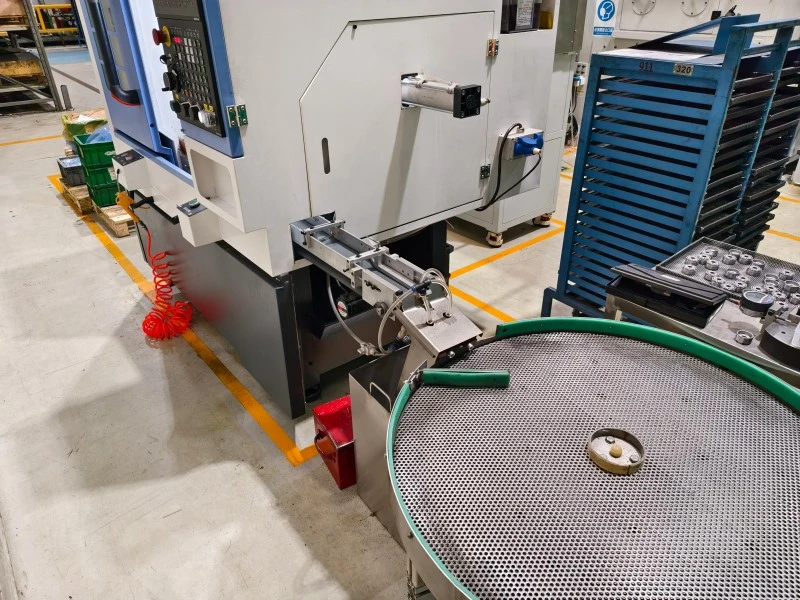
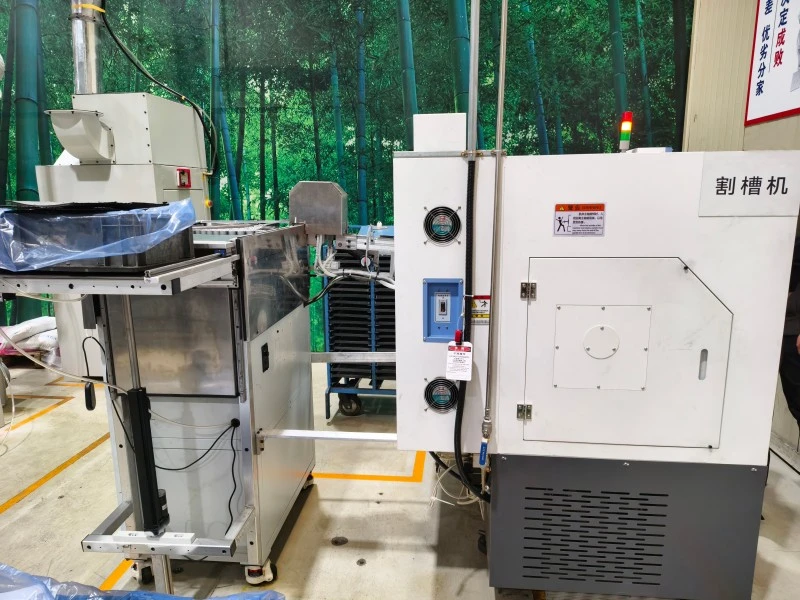
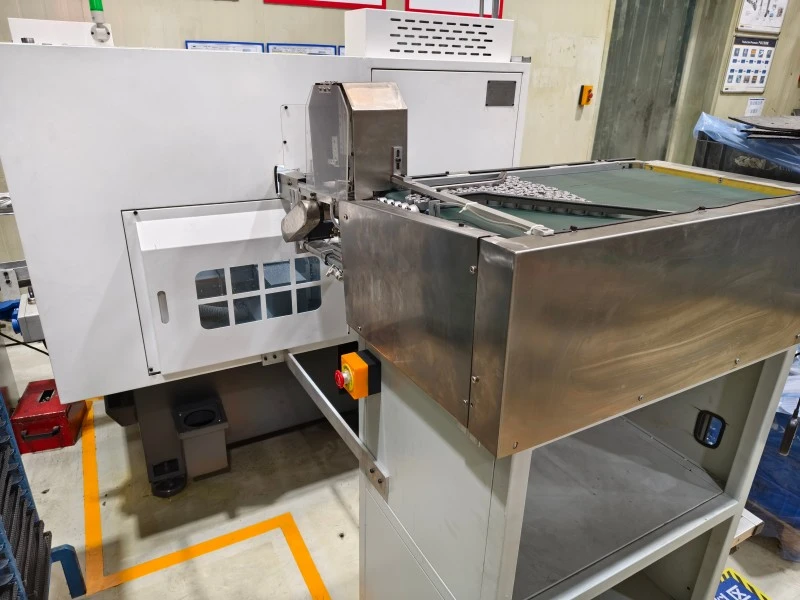
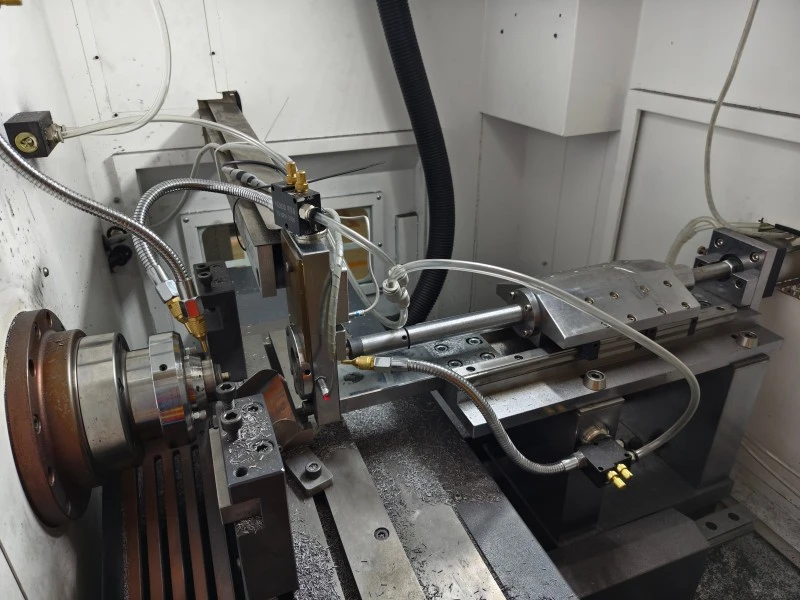
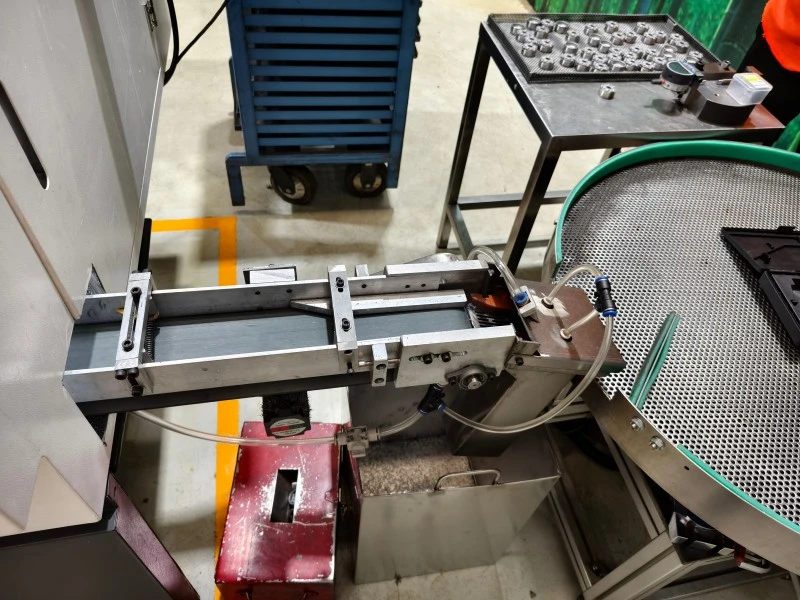
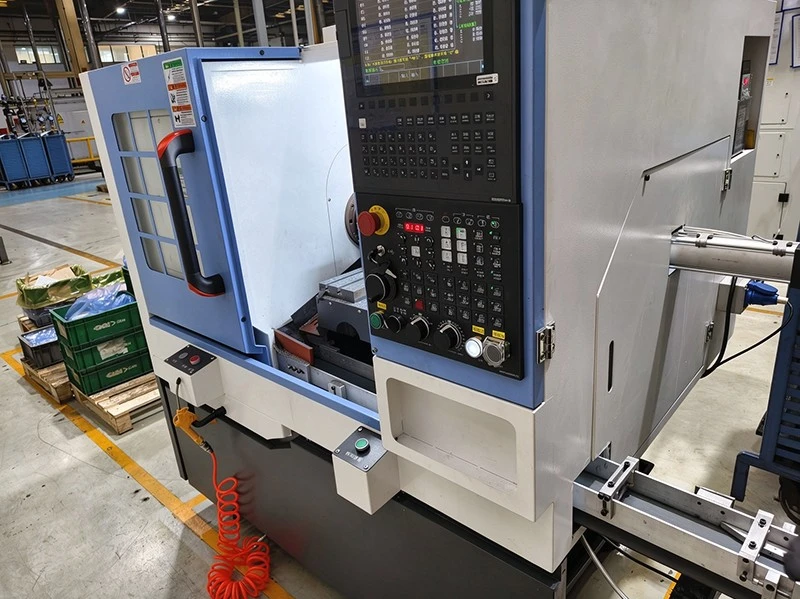
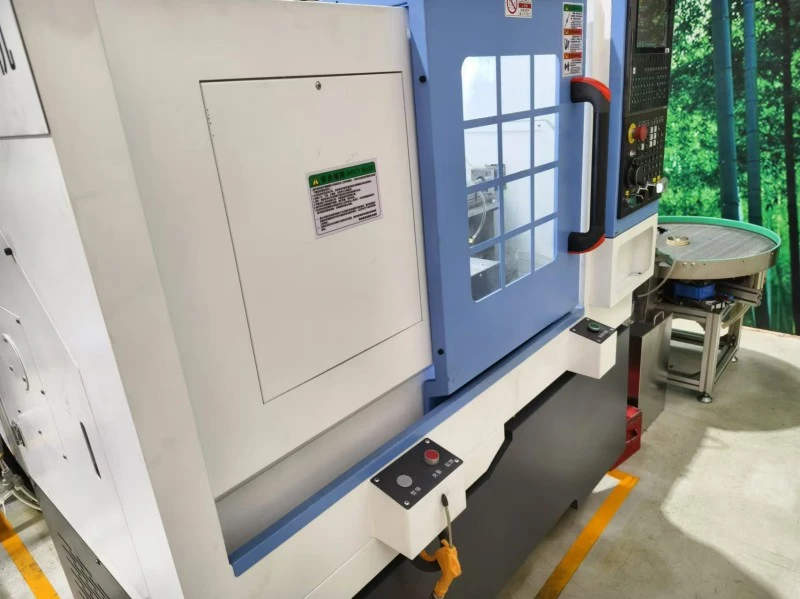
Повністю автоматична поршнева машина для різання канавок
Повністю автоматична машина для різання поршневих канавок XYGC-(N) — це рішення з ЧПК, розроблене XIAYI для обробки масляних канавок і ущільнювальних канавок на поршнях амортизаторів порошкової металургії. Оснащений системою ЧПК Dafeng DF21-TDc, сервоприводом, шпинделем 0–3000 об/хв, обробкою 0,01 мм і точністю повторного позиціонування, він інтегрує автоматичну подачу, позиціонування заготовки, пневматичне затискання, додаткове поворот поршня, вирізання канавок і розвантаження.
Ningbo XIAYI Electromechanical Technology розробилаПовністю автоматична поршнева машина для різання канавокXYGC-(N) для прецизійної обробки демпферних масляних канавок і ущільнювальних канавок на поршнях амортизаторів порошкової металургії. Обладнання поєднує автоматичну подачу, виявлення заготовки, пневматичне затискання, додаткове поворот поршня, вирізання канавок з ЧПУ та автоматичне вивантаження в одній виробничій установці.
Використовуючи aСистема керування з ЧПУ Dafeng DF21-TDcі технологія сервоприводу, машина досягає точності обробки0,01 ммі повторіть точність позиціонування0,01 мм. Завдяки регулюванню швидкості шпинделя в діапазоні 0–3000 об/хв, автоматичному змащенню, охолодженню ріжучої рідини з циркуляцією та змінним поршневим кріпленням він призначений для безперервного виробництва поршнів різних характеристик.
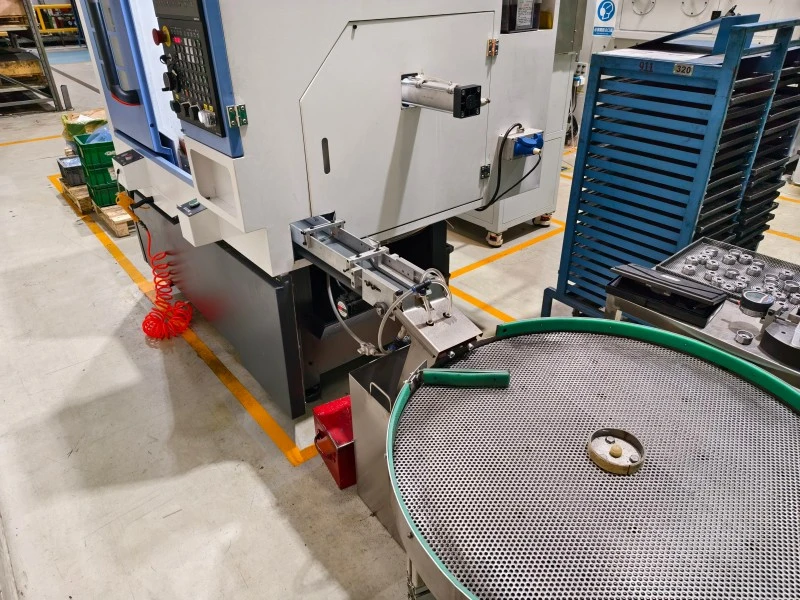
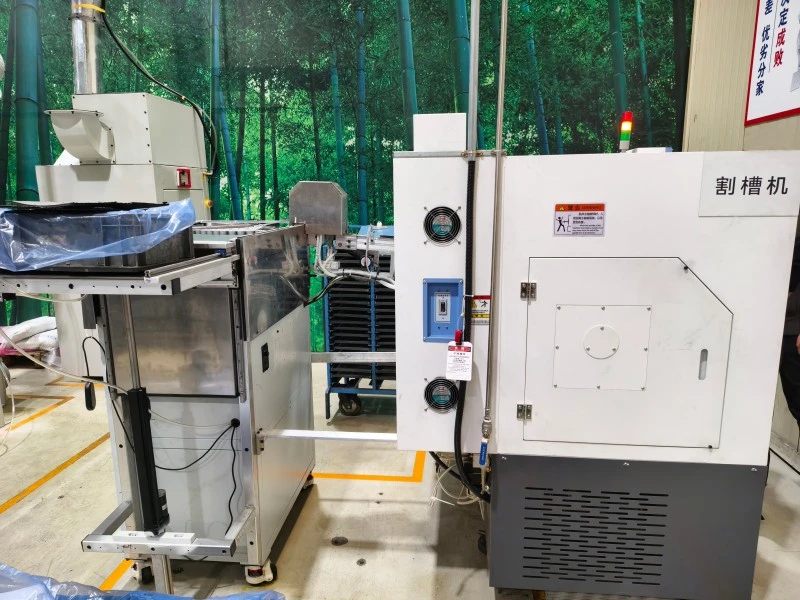
Вимоги до обробки пазів
Демпфування масляних канавок
Канавки для амортизаційного масла забезпечують призначені шляхи потоку гідравлічного масла в поршневому вузлі амортизатора. Їх узгодженість розмірів важлива, коли виробники вимагають повторюваної продуктивності поршня для виробничої партії.
Система обробки з ЧПК дозволяє визначати шлях різання канавок і параметри обробки через запрограмований процес. Це забезпечує контрольований рух ріжучого інструменту вздовж необхідної геометрії канавки.
Ущільнювальні канавки
Обладнання також можна налаштувати для обробки ущільнювальних канавок на поршнях порошкової металургії. Пристосування для позиціонування та ріжучий інструмент вибираються відповідно до конструкції поршня та необхідних розмірів канавки.
Для різних конструкцій поршнів можна поставити спеціальний інструмент для підтримки правильного співвідношення між опорним положенням заготовки та траєкторією різання.
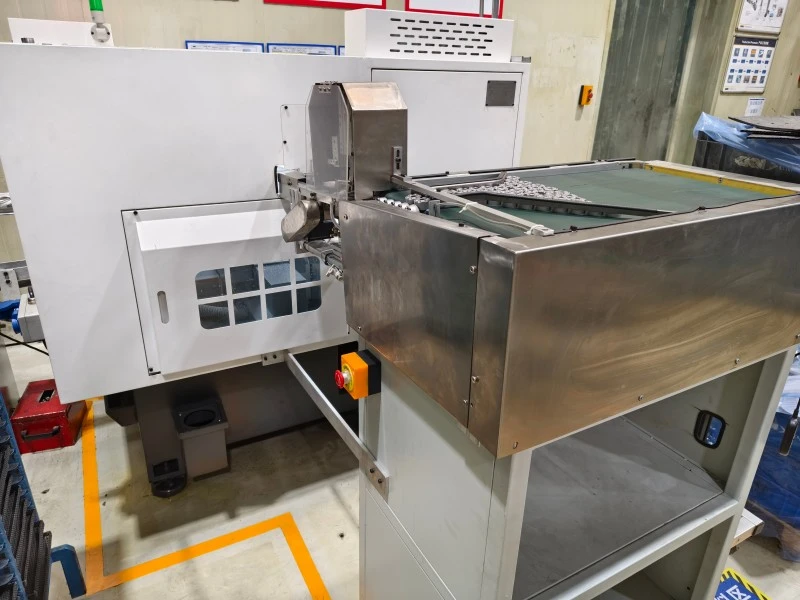
Точність обробки з ЧПУ
0,01 мм Точність
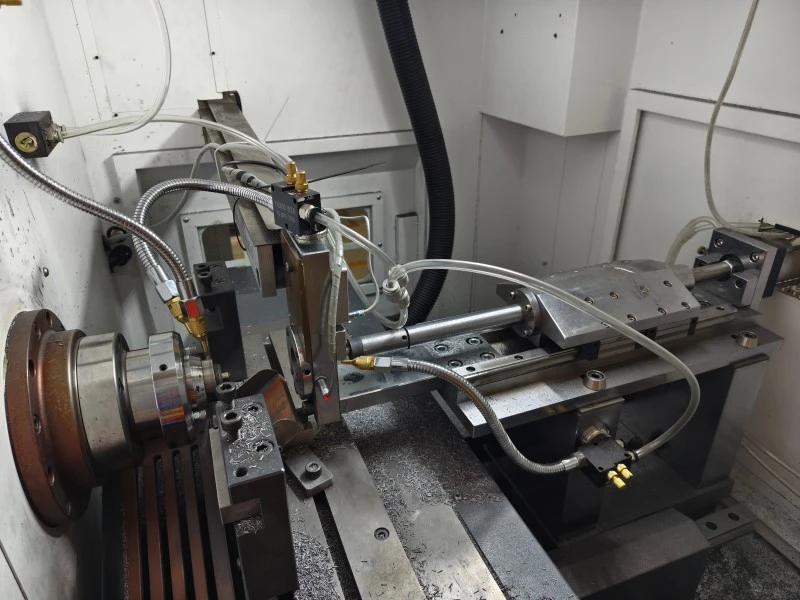
TheПовністю автоматична поршнева машина для різання канавоквикористовує систему керування з ЧПК Dafeng DF21-TDc із сервоприводом руху. Заданої точності обробки досягає0,01 мм, а точність повторного позиціонування також є0,01 мм.
Цей рівень контролю позиціонування допомагає підтримувати узгодженість розмірів канавок і розташування по окружності під час повторюваних циклів обробки.
Рух сервоприводу
Модулі подачі з сервоприводом керують рухом осей обробки. Кулькові гвинти та лінійні напрямні осі X/Z забезпечують механічну передачу, необхідну для контрольованого руху інструменту.
Поєднання програмування з ЧПК, керування сервоприводом, кульково-гвинтовою передачею та спеціальними пристосуваннями для позиціонування створює узгоджену еталонну обробку для кожного поршня.
Регулювання швидкості шпинделя
Швидкість шпинделя можна регулювати0–3000 об/хввідповідно до вимог обробки. Серводвигун шпинделя потужністю 3,7 кВт і відповідні сервоприводи забезпечують потужність приводу для операції різання канавок.
Фактичну швидкість шпинделя та параметри різання можна вибрати відповідно до матеріалу поршня, геометрії канавок, специфікацій різця та виробничих вимог.
Позиціонування заготовки
Базове положення поршня
Точна обробка канавок залежить від підтримки стабільного співвідношення між поршнем і ріжучим інструментом. У верстаті використовується спеціальний позиціонуючий патрон і установочна оправка відповідно до конструкції поршня.
Під час автоматичного завантаження датчики визначають положення заготовки до того, як пневматичний патрон затисне поршень для обробки.
Пневматичний затиск
Пневматична затискна система фіксує поршень під час операції різання з ЧПУ. Пневматичні компоненти AIRTAC використовуються для відповідних функцій затиску та переміщення.
Стійке утримання заготовки допомагає запобігти небажаному руху під час різання та підтримує повторюване позиціонування канавок.
Перевертання поршня
Для поршневих конструкцій, які вимагають механічної обробки з різних сторін, додатковий пневматичний поворотний механізм може автоматично змінювати орієнтацію поршня.
Це дозволяє тому самому автоматизованому виробничому циклу відповідати вимогам щодо двостороннього канавки, не вимагаючи від операторів вручну змінювати положення кожної заготовки.
Управління ріжучим інструментом
Спеціальні фрези для канавок
Різні конструкції поршня можуть вимагати різних розмірів канавок і геометрії різання. Тому машина використовує спеціалізовані фрези для канавок, вибрані відповідно до розмірів поршня та вимог до канавок.
Конфігурація інструменту може бути змінена при зміні виробничої моделі, дозволяючи системі різання адаптуватися до різних специфікацій поршня.
Позиція втягування інструменту
Після завершення запрограмованої операції обробки канавок ріжучий вузол повертається у вихідне положення перед тим, як готовий поршень буде вивантажено.
Цей запрограмований рух забезпечує певну послідовність між завершенням обробки та переміщенням заготовки, зменшуючи перешкоди між фрезою та механізмом розвантаження.
Контроль ріжучої рідини
Машина оснащена циркуляційною системою охолодження ріжучої рідини. Рідина для різання подається під час обробки, щоб допомогти контролювати тепло та видаляти стружку навколо зони різання.
Циркуляційна система включає спеціальний резервуар для охолоджувальної води та систему фільтрації. Для підтримки стабільних умов обробки необхідні регулярні перевірки та очищення системи рідини для різання.
Управління програмами ЧПК
Програмована геометрія Groove
Система ЧПК виконує попередньо запрограмовані коди обробки для необхідної демпфіруючої масляної канавки або ущільнювальної канавки. Розміри канавок і рух інструменту визначаються відповідно до виробничої програми та конфігурації інструменту.
Такий підхід дозволяє виробникам створювати повторювані умови обробки для різних моделей поршнів.
Налаштування параметрів
Змінюючи специфікації поршня, оператори можуть змінювати відповідні параметри ЧПК після встановлення правильного позиціонування пристосування та ріжучого інструменту.
Можливість поєднувати спеціальні інструменти з регульованими програмами ЧПК дозволяє одній конфігурації машини підтримувати декілька сумісних моделей поршнів.
Зберігання даних обробки
Система керування ЧПК підтримує зберігання даних обробки, забезпечуючи довідку для налаштування виробництва та керування процесом. Збережені програми можуть допомогти операторам відтворити встановлені умови обробки при поверненні до існуючої моделі поршня.
Автоматична обробка деталей
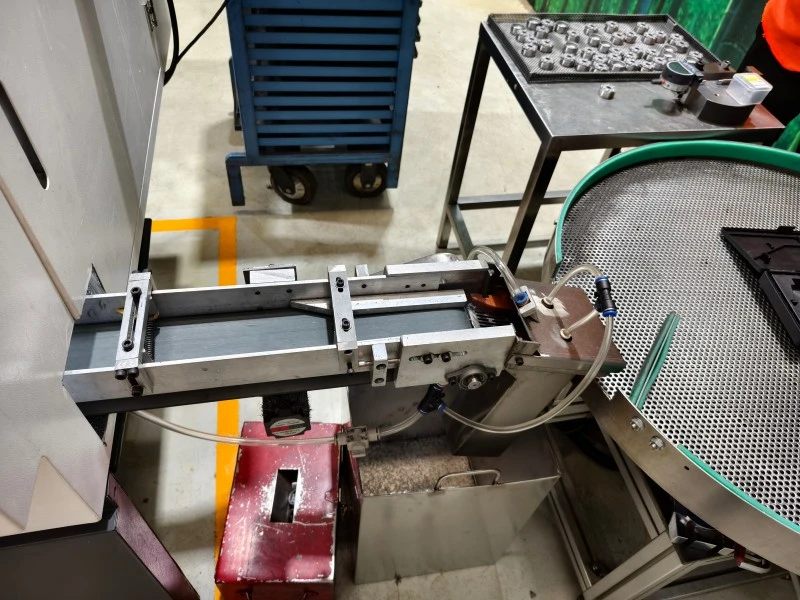
Лоток для годування
Поршні амортизаторів порошкової металургії розміщуються на лотку для подачі та автоматично транспортуються до зони обробки.
Механізм подачі зменшує потребу в ручному завантаженні окремих поршнів і підтримує безперервні цикли обробки.
Виявлення та затискання
Датчики ідентифікують вхідну деталь і підтверджують її положення перед пневматичним затисканням. Це дозволяє машині встановити необхідну позицію обробки до запуску програми ЧПК.
Автоматичне розвантаження
Після завершення обробки канавок ріжучий блок повертається у вихідне положення, а розвантажувальний механізм передає готовий поршень у вихідну зону.
Потім машина повертається до наступного циклу обробки, що дозволяє безперервно автоматизувати виробництво.
Конфігурація машини
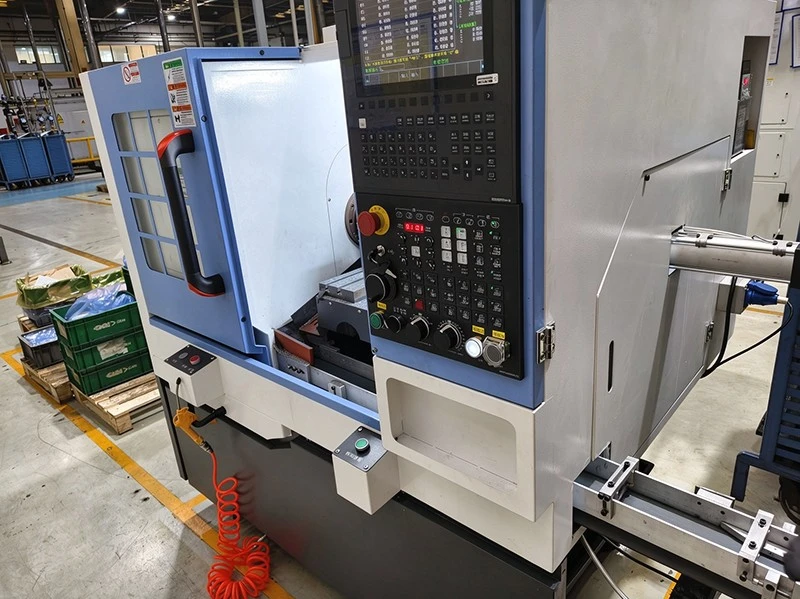
Блок керування ЧПК
Система управління використовує aСистема ЧПУ Dafeng DF21-TDcз серводвигуном шпинделя потужністю 3,7 кВт і відповідними сервоприводами.
Система передачі
Сервомодулі подачі, кулькові гвинти осі X/Z, лінійні напрямні та ріжучий вузол револьверної головки утворюють первинну структуру трансмісії обробки.
Пневматичні компоненти
Пневматична система включає циліндри AIRTAC, електромагнітні клапани та регулятор повітряного фільтра. Для контролю положення та безпеки використовуються безконтактні вимикачі Omron, магнітні датчики та мікроперемикачі захисних дверей.
Допоміжне обладнання
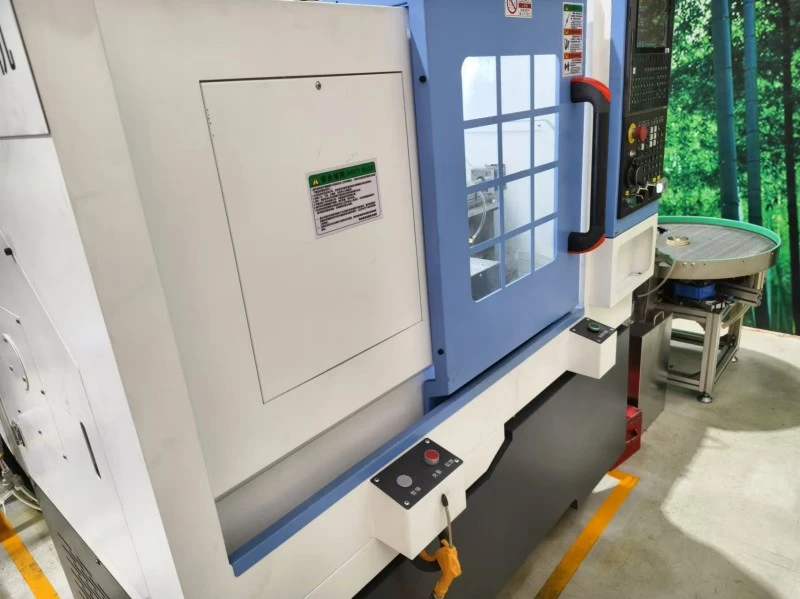
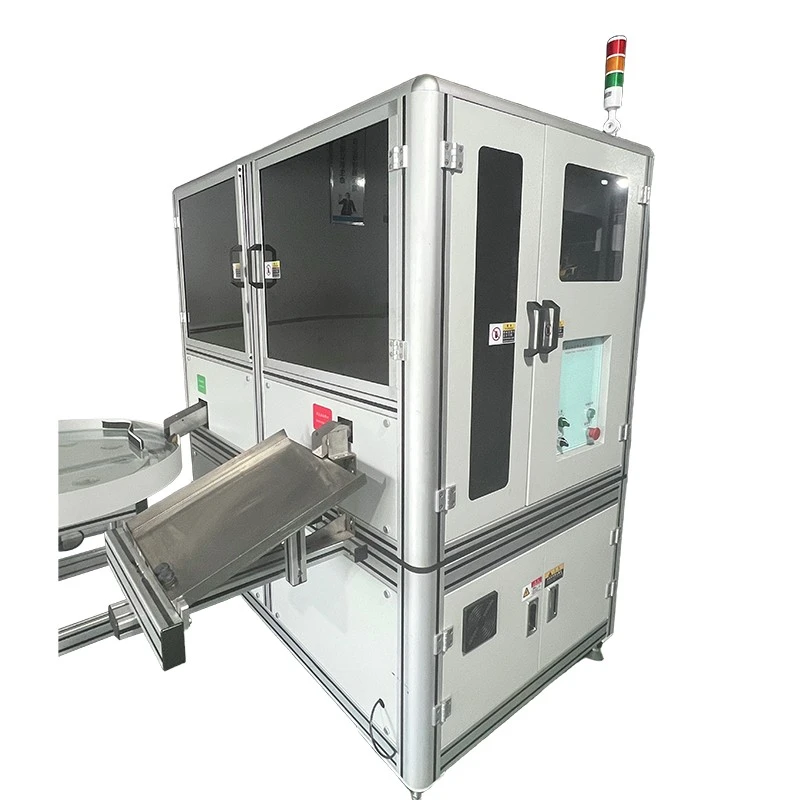
Машина включає в себе автоматичну систему змащування напрямних рейок, циркуляційний резервуар для охолодження ріжучої рідини, лоток для подачі, вихідну конвеєрну стрічку та поворотний розвантажувальний стіл.
Основні технічні характеристики
| Пункт | Специфікація |
| Модель | Повністю автоматична поршнева машина для нарізання канавок XYGC-(N). |
| Розміри токарного верстата з ЧПУ (Д × Ш × В) | 1520 × 980 × 1620 мм |
| Повний розмір машини з подачею та розвантаженням | 2635 × 2735 × 1620 мм |
| Вага машини | 1000 кг |
| Номінальна напруга / частота | 380 В 3 фази / 50 Гц |
| Заземлення | Обов'язковий |
| Макс. Споживана потужність | 6 кВт |
| Система управління ЧПК | Dafeng DF21-TDc |
| Діапазон обертів шпинделя | 0–3000 об/хв |
| Точність обробки | 0,01 мм |
| Повторіть точність позиціонування | 0,01 мм |
| Робочий тиск повітря | 0,5–1 МПа |
| Рекомендований атмосферний тиск | 0,5–0,7 МПа |
| Труба впуску повітря | Φ10 |
| Привід | Сервомоторний привід |
Виробничі програми
Поршні автомобільних амортизаторів
TheПовністю автоматична поршнева машина для різання канавокпризначений для поршнів порошкової металургії, які використовуються в автомобільних гідравлічних амортизаторах. Він може виконувати обробку демпферної масляної канавки та ущільнювальної канавки відповідно до необхідної конструкції поршня.
Поршні мотоциклетних амортизаторів
Обладнання також можна застосовувати для виробництва поршнів гідравлічних амортизаторів мотоциклів, де потрібні узгоджені розміри канавок і автоматизована обробка матеріалів.
OEM та виробництво компонентів
Машина підходить для виробників компонентів амортизаторів і субпідрядників OEM поршнів, яким потрібна автоматизована обробка канавок з ЧПУ для повторного виробництва.
Для виробників, які використовують кілька процесів виробництва поршнів, обладнання для нарізання канавок також можна підключити до повністю автоматичного обладнання для наклеювання поршнів із ПТФЕ XIAYI, щоб створити більш повний автоматизований робочий процес виробництва поршнів.
Інтеграція виробничої лінії
Нарізка канавок перед наклеюванням PTFE
Для поршневих конструкцій, які вимагають як оброблення канавок, так і нанесення смуг з PTFE, вирізання канавок може бути організовано як операція попередньої обробки перед процесом наклеювання смуг з PTFE.
TheПовністю автоматична поршнева машина для різання канавоктому його можна об’єднати з повністю автоматичною поршневою машиною для смугування XIAYI, щоб створити пов’язане виробниче рішення, яке охоплює обробку канавок і смугу з PTFE.
Автоматизоване переміщення матеріалів
Автоматичні механізми подачі та розвантаження забезпечують визначені точки входу та виходу, що полегшує підключення машини до систем подачі, розташованих вище за потоком, обладнання для перевірки, що знаходиться нижче, або додаткового обладнання для обробки поршнів.
Багатопроцесне виробництво
Для виробників, які масово виробляють поршні амортизаторів порошкової металургії, об’єднання кількох спеціалізованих машин може зменшити повторні ручні переміщення між процесами та створити більш структуровану послідовність виробництва.
Вимоги до технічного обслуговування
Щоденні перевірки
Перед кожною виробничою зміною оператори повинні перевіряти захисні огородження та ніжки машини, перевіряти мастильний бак і рівень рідини для охолодження, перевіряти тиск повітря та перевіряти функції аварійної зупинки та електричного керування.
Після виробничої зміни слід видалити стружку і масляні забруднення. Повітря під високим тиском не слід спрямовувати на датчики чи серводвигуни. За потреби прецизійні компоненти мають бути оброблені відповідною антикорозійною обробкою.
Щотижневе та місячне обслуговування
Напрямні рейки та кулькові гвинти слід регулярно чистити та змащувати. Необхідно перевірити шпиндель і патрон, а також перевірити фільтр розсіювання тепла електричної шафи та з’єднання труб.
Щомісячне технічне обслуговування включає перевірку шпинделя, револьверної головки та задньої бабки, очищення бака для охолоджувальної води, перевірку кінцевих запобіжних вимикачів і затягування електричних клем.
Періодичний огляд
Щоквартальне або піврічне технічне обслуговування може включати заміну мастила, перевірку радіального биття шпинделя, обслуговування пневматичних компонентів і калібрування рівня машини.
Щорічний капітальний ремонт може включати заміну мастила, ущільнень та інших деталей, що швидко зношуються, разом із компенсацією точності позиціонування та приймальним випробуванням без навантаження.
Машина ніколи не повинна працювати без необхідного мастила або охолоджувальної рідини. Оператори також повинні уникати зіткнень інструментів, запобігати змішуванню різних типів мастильних матеріалів і уникати використання повітря під високим тиском на кодувальниках або серводвигунах.
Встановлення та підтримка
Введення машини в експлуатацію
XIAYI забезпечує установку на місці та підтримку введення в експлуатацію після доставки, щоб допомогти встановити машину відповідно до виробничих вимог замовника.
Навчання оператора
Навчання може охоплювати роботу з машиною, програмування з ЧПК, зміну параметрів, діагностику несправностей, зміну інструментів і повну процедуру технічного обслуговування.
Гарантійне обслуговування
Обладнання включає в себе aГарантія 12 місяців з дати приймання. XIAYI забезпечує безперервне постачання запасних частин разом із дистанційною технічною консультацією та підтримкою на місці.
Система управління якістю XIAYI створена відповідно доIATF 16949:2016, підтримуючи процеси виробництва та управління якістю обладнання, що обслуговує виробничі програми, пов’язані з автомобілями.
Часті запитання
Для чого використовується ця машина?
Верстат призначений для обробки з ЧПУ демпферних масляних канавок і ущільнювальних канавок на поршнях порошкової металургії, які використовуються в автомобільних і мотоциклетних гідравлічних амортизаторах.
Якої точності обробки він може досягти?
Зазначена точність обробки становить0,01 мм, з повторюваною точністю позиціонування0,01 мм. Фактичні результати обробки можуть залежати від матеріалу заготовки, стану інструменту, налаштування машини та параметрів процесу.
Чи автоматичний процес канавки поршня?
так Верстат інтегрує автоматичну подачу, виявлення заготовки, пневматичне затискання, додаткове поворот поршня, обробку канавок з ЧПУ та автоматичне вивантаження в безперервний виробничий цикл.
Чи можна обробляти поршні різних розмірів?
так Змінні позиціонуючі пристосування, установчі оправки та спеціальні фрези для канавок можна налаштувати відповідно до різних специфікацій поршня. The corresponding CNC parameters can also be adjusted for different production models.
Яку систему ЧПК використовує верстат?
Машина використовує aСистема керування з ЧПУ Dafeng DF21-TDcзі шпинделем з сервоприводом. Діапазон обертів шпинделя становить0–3000 об/хв.
Який тиск повітря необхідний?
Зазначений робочий тиск повітря становить0,5–1 МПа, сРекомендовано 0,5–0,7 МПадля нормальної роботи. У машині використовується повітрозабірна труба Φ10.
Пов'язана категорія
- Деталі порошкової металургії
- Штамповані деталі амортизатора
- Гумові деталі амортизатора
- Пластикові деталі амортизатора
- Шток поршня амортизатора
- Гвинтова пружина амортизатора
- Розсувна втулка DU
- Кріплення амортизаторів
- Сталева труба
- Повні амортизатори
- Обладнання для виробництва та випробування компонентів амортизатора
Надіслати запит
Контактна інформація
-
Адреса
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, China
-
Тел
-
Електронна пошта
Отримайте індивідуальну пропозицію на запчастини для амортизаторів
Чому глобальні покупці вибирають Ningbo Xiayi:
✓ Сертифіковано IATF 16949 — рівень дефектів суворо контролюється нижче 0,1%.
✓ Постачання повної категорії — поршні, штоки, пружини, штампування та гумові деталі.
✓ Підтримка досліджень і розробок — спеціальні формули порошкової металургії та швидке створення прототипів за 7-10 днів.
✓ Перевірена потужність — 50 мільйонів поршнів із серцевиною, що виробляються щорічно для глобальних OEM-виробників.
Готові почати? Заповніть форму нижче, і наша команда інженерів відповість протягом 24 годин із індивідуальною рекомендацією.
Супутні товари

Новини Рекомендації