- додому
- Про нас
- Продукти
- Деталі порошкової металургії
- Штамповані деталі амортизатора
- Гумові деталі амортизатора
- Пластикові деталі амортизатора
- Шток поршня амортизатора
- Гвинтова пружина амортизатора
- Розсувна втулка DU
- Кріплення амортизаторів
- Сталева труба
- Повні амортизатори
- Обладнання для виробництва та випробування компонентів амортизатора
- Новини
- Завантажити
- Надіслати запит
- Зв'яжіться з нами
український
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- العربية
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

Продукти
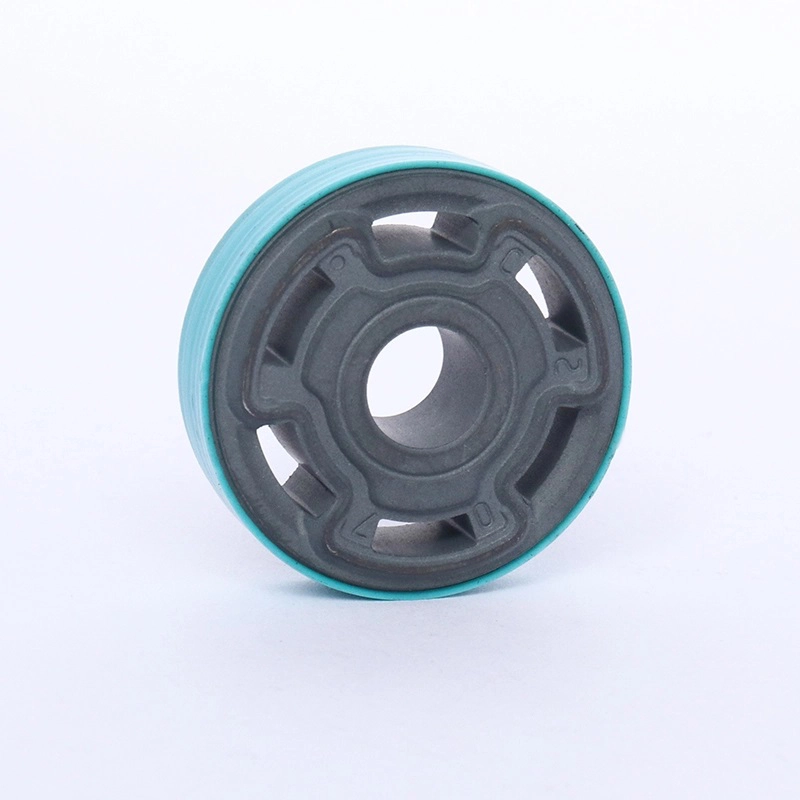
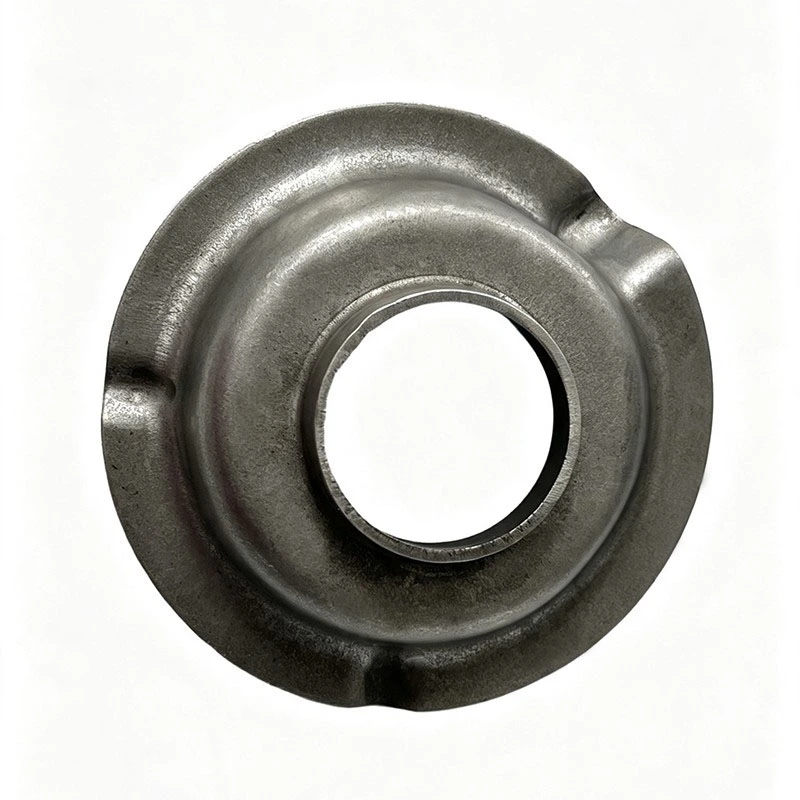
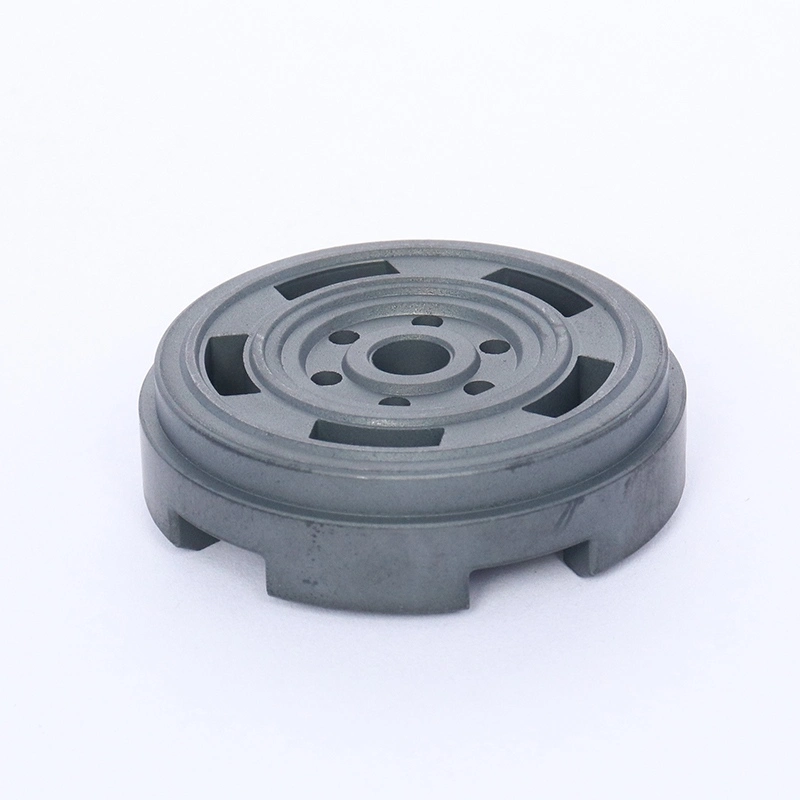
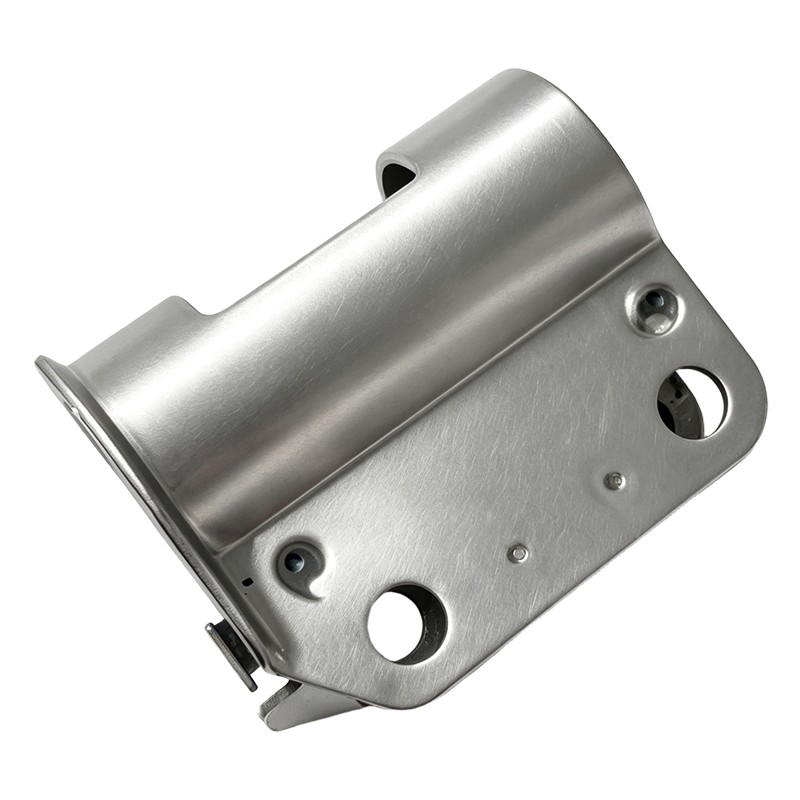
Ми постачаємо компоненти повної категорії амортизаторів, включаючи поршні, штампування, гумові ущільнювачі, поршневі штоки, пружини та власно розроблені верстати для нарізання смуг/канавок.
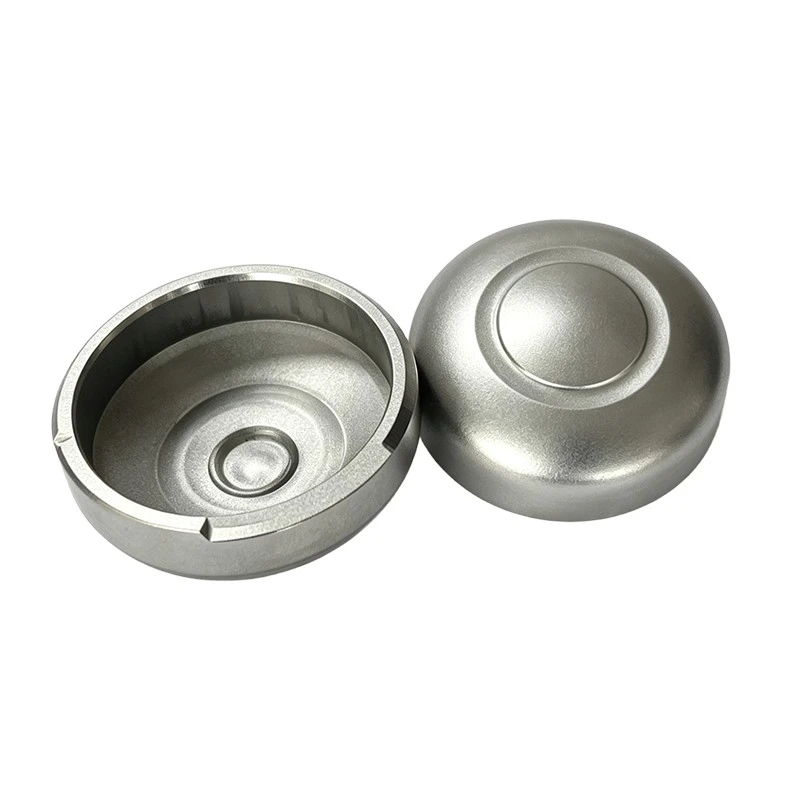
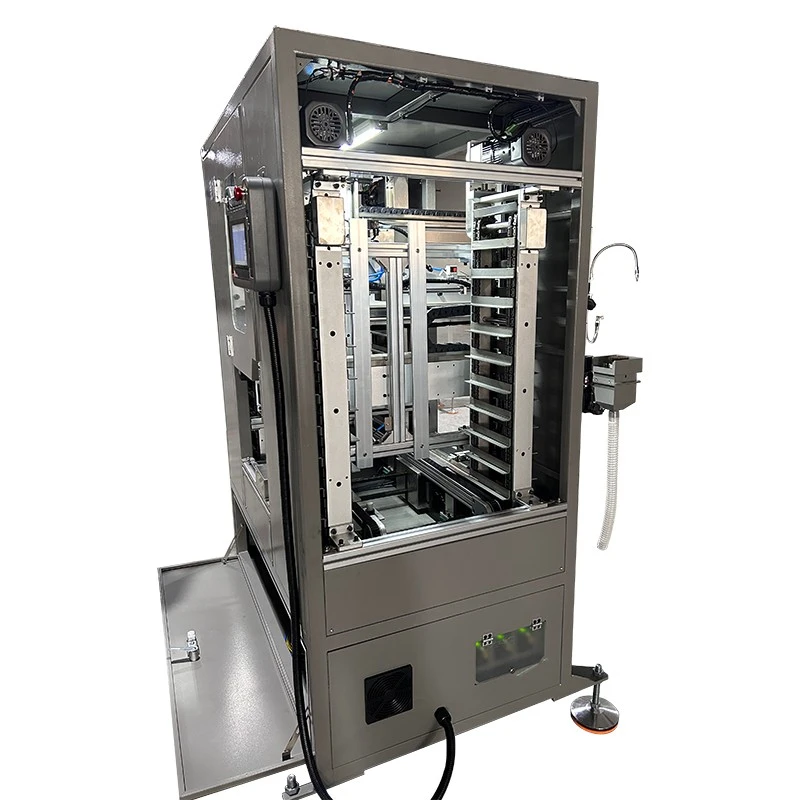
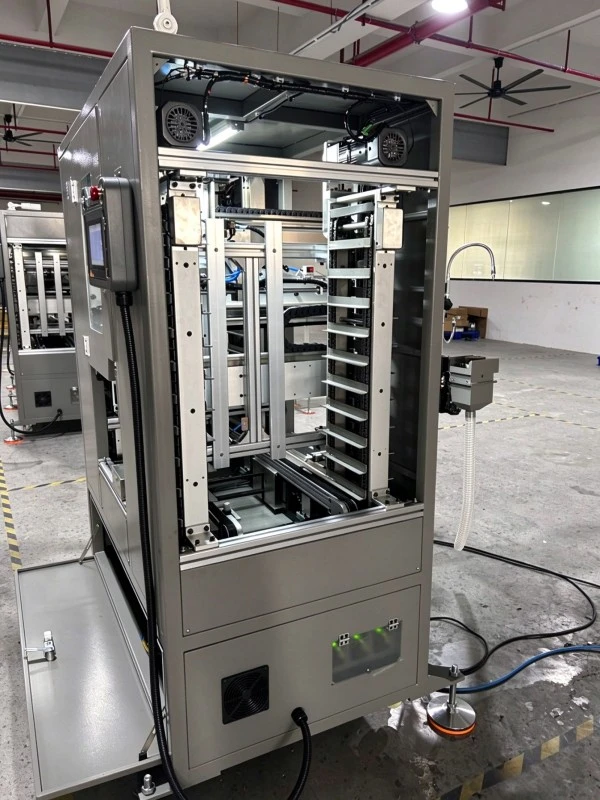
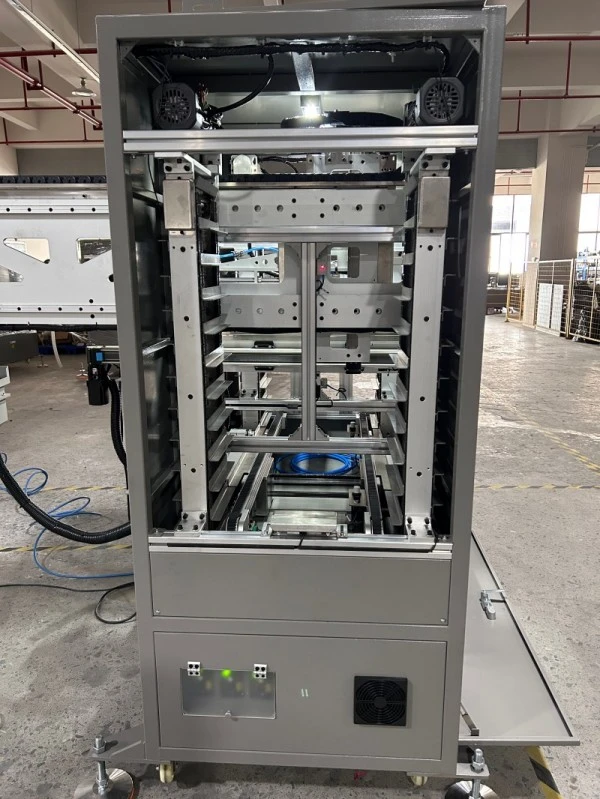
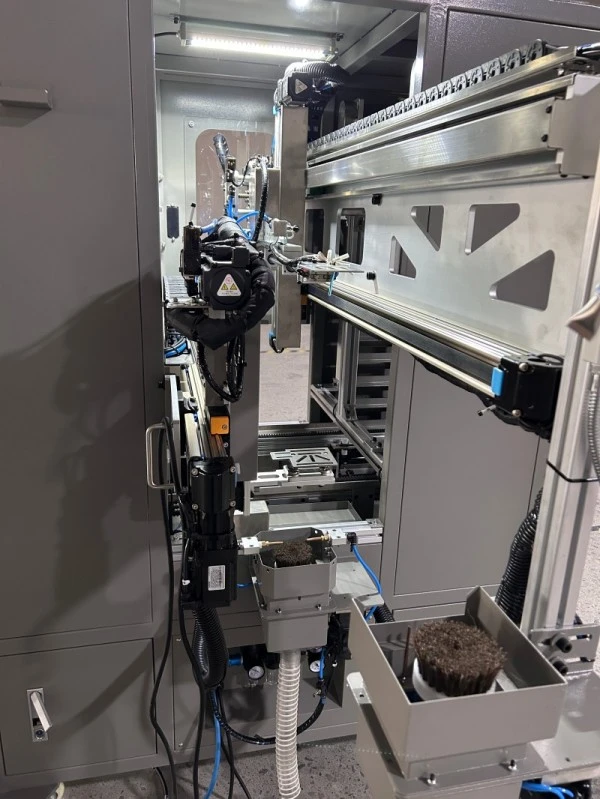
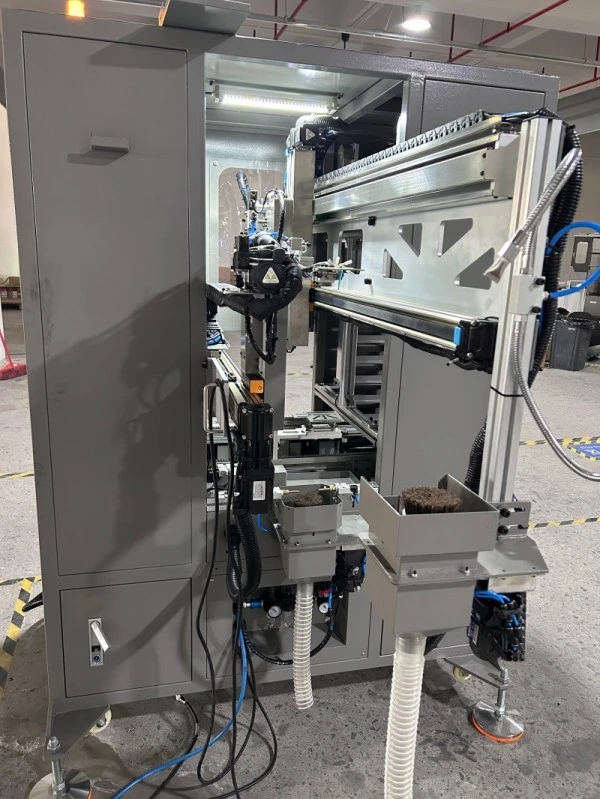
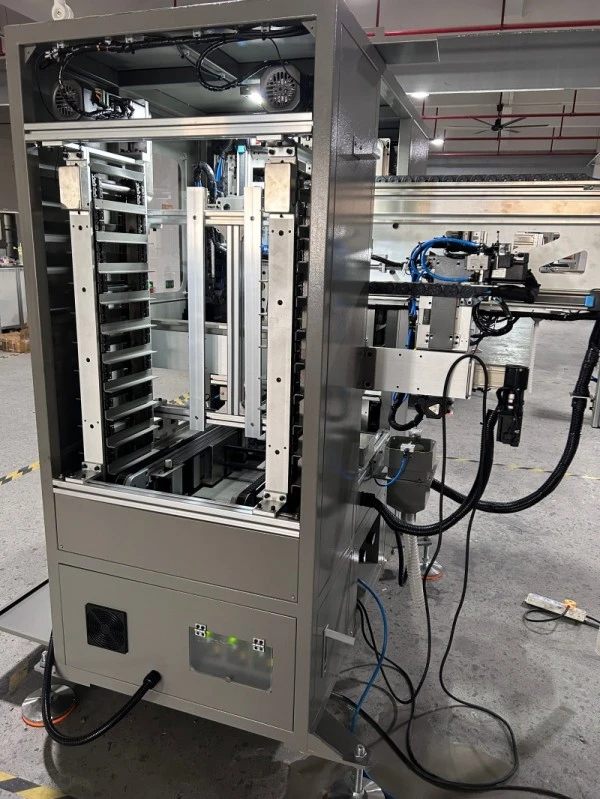
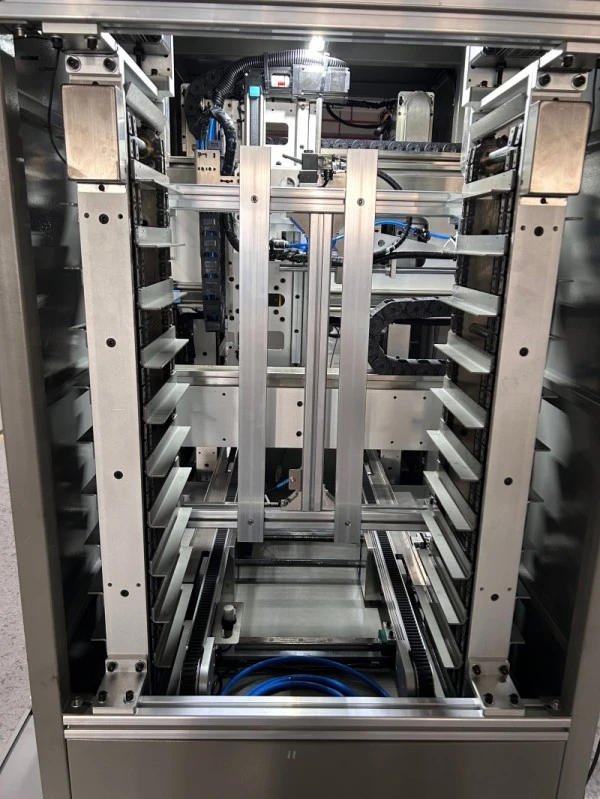
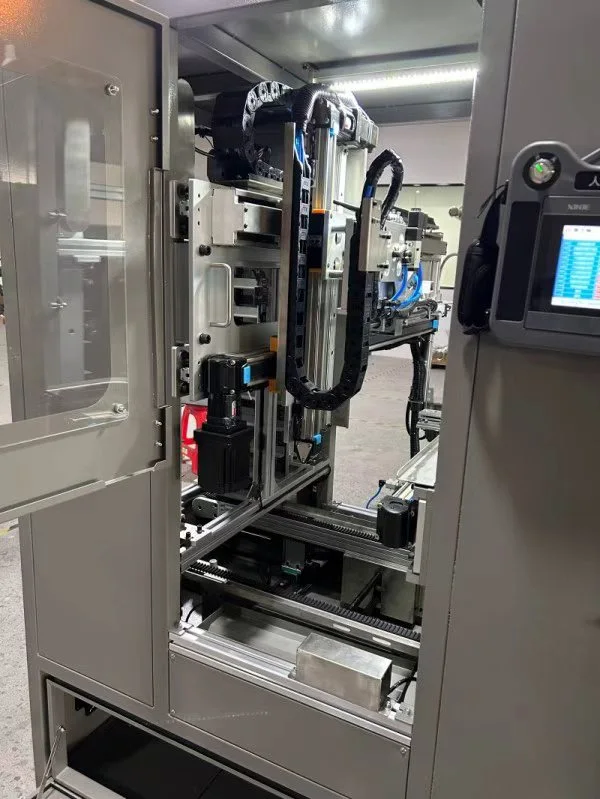
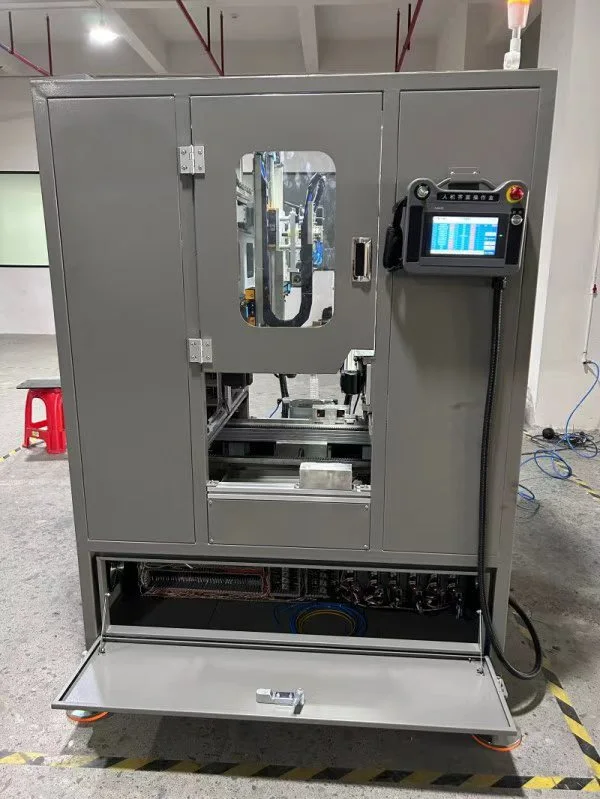
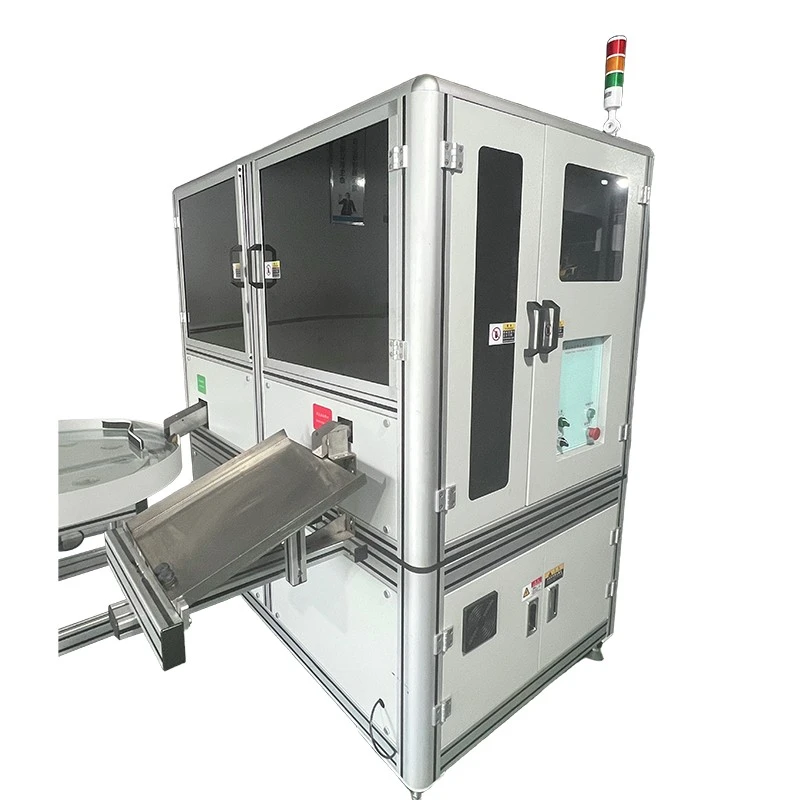
Повністю автоматична машина порошкової металургії для обробки деталей і палетування
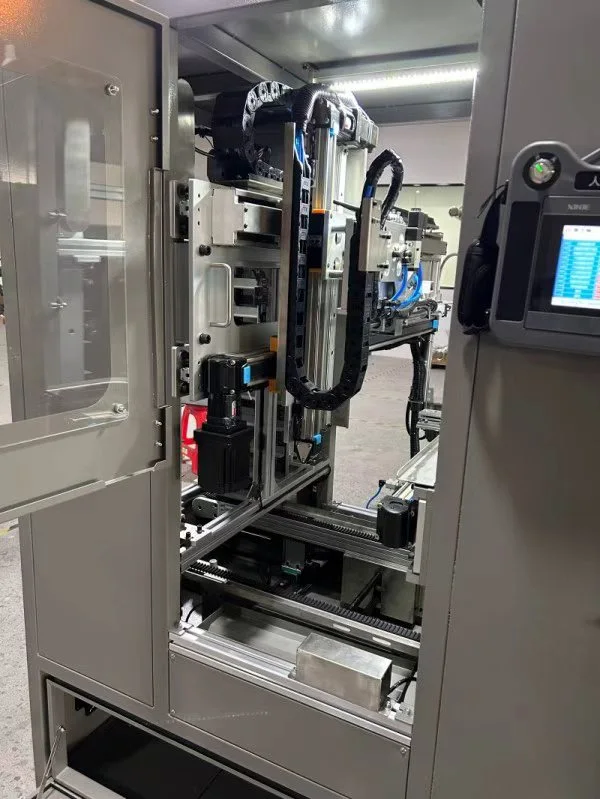
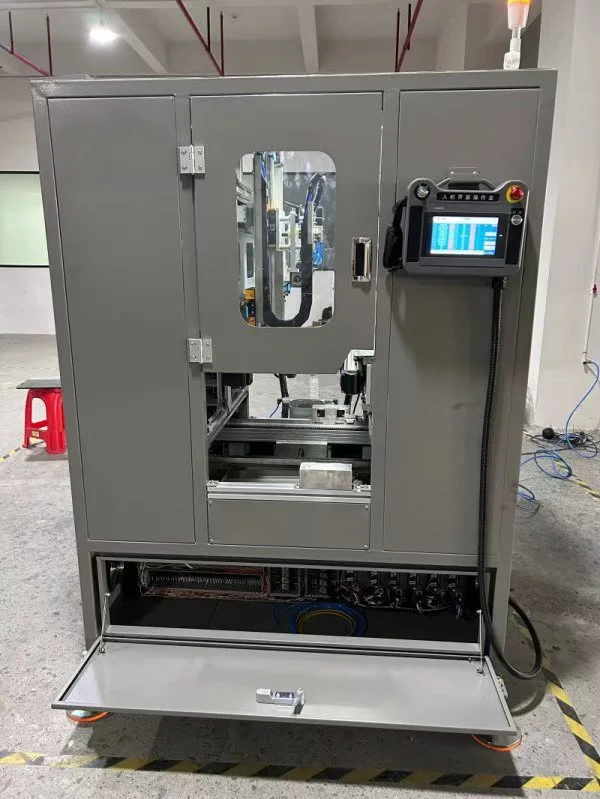
XIAYI розробляє автоматизовані рішення післядрукарської обробки для виробництва компонентів порошкової металургії (PM). Розроблена для роботи з механічними пресами для ущільнення порошку серії FY та гідравлічними серво-пресами, ця повністю автоматична машина порошкової металургії для транспортування та палетування деталей автоматизує перенесення тендітних пресованих пресів із матриці преса на лотки для спікання.
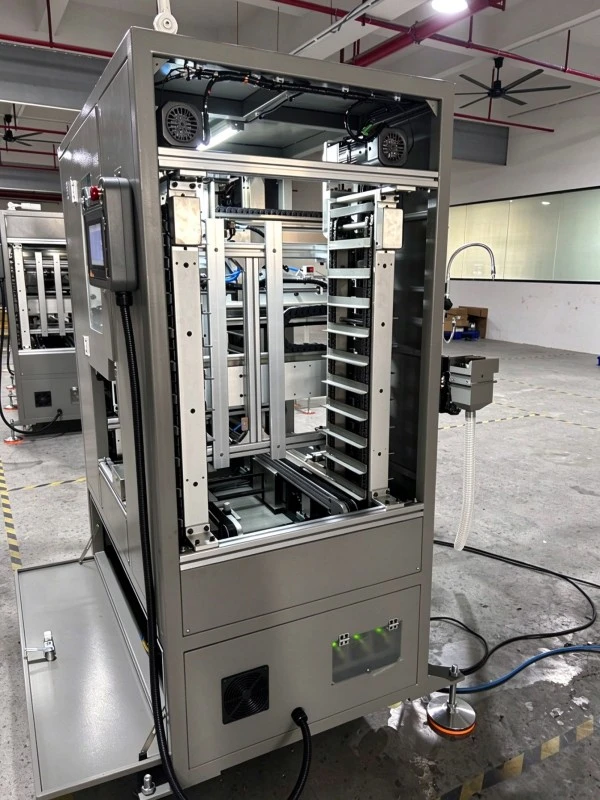
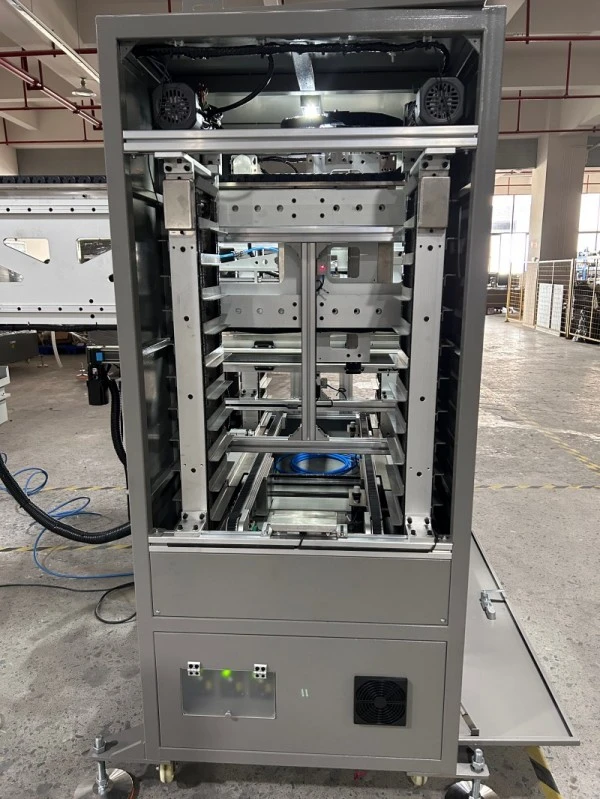
TheПовністю автоматична машина порошкової металургії для обробки деталей і палетуванняінтегрує видалення частин матриці, двосторонню обробку порошком, перевертання заготовки на 180°, автоматичне завантаження лотка, подачу порожнього лотка та буферизацію повного лотка. Завдяки зменшенню контакту вручну з неспеченими компонентами система допомагає мінімізувати відколи та поломки, пов’язані з транспортуванням, одночасно підтримуючи більш послідовний робочий процес.
Робоча станція, керована багатоосьовими сервоприводними модулями зубчастого ременя та керована через ПЛК із сенсорним екраном HMI, підтримує чотири взаємозамінні методи захоплення: затискання, магнітне захоплення, вакуумне всмоктування та внутрішнє розширення. Оператори можуть регулювати параметри руху, відстань між частинами та палетування за допомогою інтерфейсу керування, що робить систему придатною для різних екологічних компактних геометрій і виробничих вимог.
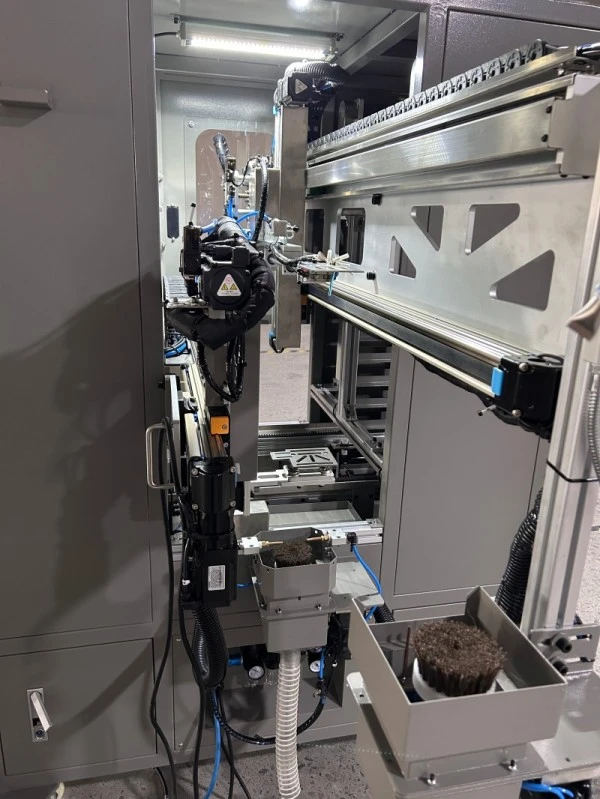
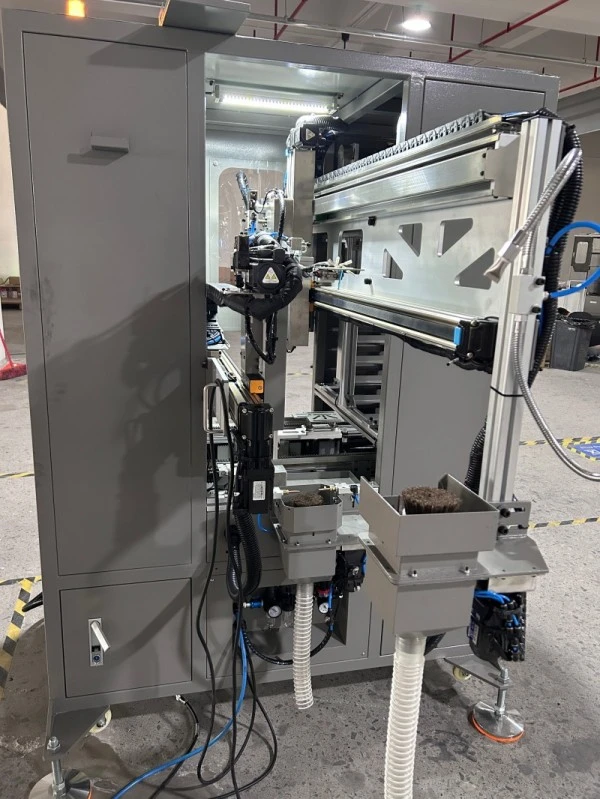
Автоматизована післядрукарська обробка
Видалення частини матриці
Після того, як прес для пресування порошку завершить свій цикл формування та надішле відповідний сигнал, маніпулятор захоплювача входить у зону матриці, захоплює прес-форму та відступає від форми.
Це автоматизоване переміщення зменшує потребу операторів вручну діставати крихкі деталі з зони пресування. Робоча станція сконструйована для з’єднання з пресом за допомогою жорстко з’єднаних сигналів, а збій датчика викликає тривогу та реакцію на зупинку натискання відповідно до конфігурації наданого обладнання.
Щоб запобігти деформації або пошкодженню під час транспортування, спосіб захоплення необхідно вибирати відповідно до форми, матеріалу, ваги та стану поверхні заготовки.
Двостороннє нанесення пудри
Зелені преси можуть утримувати сипучий порошок і дрібні задирки після формування. Робоча станція використовує дві щіткові станції для очищення нижньої та верхньої поверхонь перед палетуванням.
У щіткових вузлах використовуються тонковолокнисті щітки з регульованим діапазоном швидкості 0–1100 об/хв. Продув повітрям і канал для збору пилу допомагають видалити розпушений порошок із робочої зони.
Цей процес допомагає зменшити залишки порошку та дрібні задирки перед спіканням. Фактичний результат очищення залежить від геометрії деталі, налаштувань щіток і характеристик матеріалу, тому покупці повинні оцінювати репрезентативні зразки під час перевірки процесу.
Перевертання заготовки та завантаження лотка
Після першої операції чищення маніпулятор підйомника передає деталь до маніпулятора палетування. Другий маніпулятор повертає заготовку на 180° для очищення верхньої поверхні перед тим, як помістити її в призначене місце на лотку.
Після заповнення рядка лоток просувається на запрограмовану відстань між частинами. Потім машина продовжує впорядковувати решту частин відповідно до вибраного шаблону палетування.
Система керування підтримує налаштування параметрів для переміщення, підйому, кута повороту, укладання шарів і відстані між частинами. Це дозволяє регулювати розташування через HMI без внесення механічних змін до кожного параметра позиціонування.
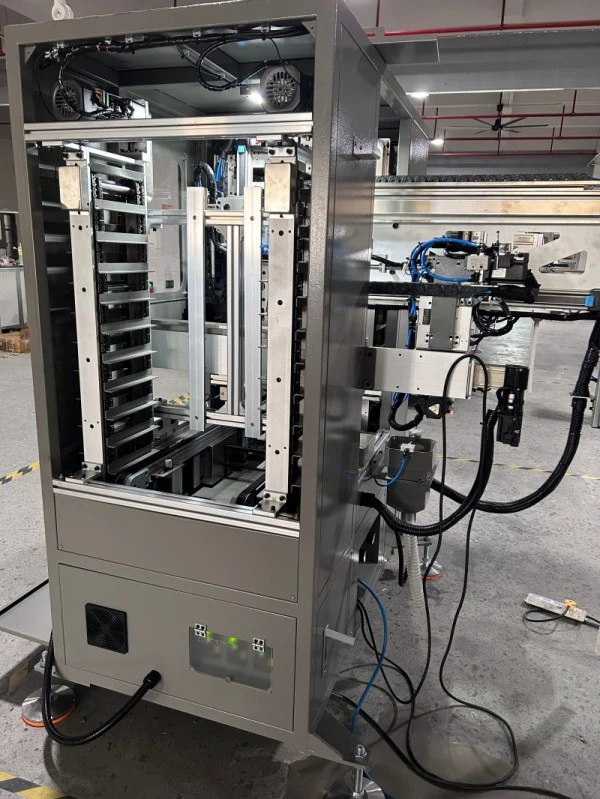
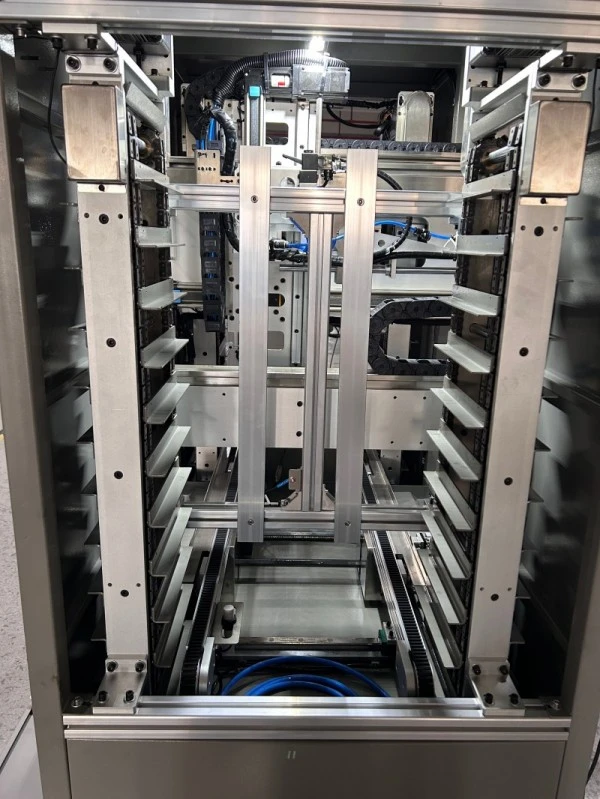
Параметри захоплення та сумісність деталей
Чотири методи захоплення
Різні зелені компакти вимагають різних стратегій поводження. Робоча станція підтримує чотири швидкозмінні варіанти захоплення, що дозволяє вибирати налаштування обробки відповідно до конструкції деталі.
| Метод захоплення | Відповідні характеристики деталей | Міркування щодо вибору |
| Затискний захват | Деталі з відповідним зовнішнім профілем і достатньою стійкістю до сили затиску | Перевірте положення контакту та тиск затиску |
| Магнітний захват | Відповідні магнітні матеріали | Перевірте реакцію матеріалу та силу захоплення |
| Вакуумний захват | Тонкостінні або крихкі деталі, придатні для вакуумного збирання | Перевірте доступну площу всмоктування, стан поверхні та герметичність |
| Внутрішній розширювальний захват | Деталі з відповідним внутрішнім отвором | Перевірте розміри отворів і допустиму внутрішню контактну силу |
Це рекомендації щодо вибору, а не універсальні правила. Фактичну придатність для захоплення слід перевіряти за допомогою заготовок замовника, особливо для тонкостінних деталей, неправильної форми та зелених пресів, які чутливі до локального тиску.
Підтримуваний діапазон заготовок
Стандартний діапазон обробки охоплює заготовки діаметром 8–60 мм, висотою 3–35 мм і максимальною індивідуальною вагою 100 г.
Висоту підбирача можна регулювати в межах 1000–1400 мм від підлоги до положення підбирача. Це допомагає врахувати різницю у висоті преса, конфігурації матриці та глибині ями за умови підтвердження фактичної компоновки машини.
Для деталей, які не відповідають вказаним розмірам або діапазону ваги, XIAYI має оцінити необхідний захват, діапазон ходу та механізм транспортування перед підтвердженням сумісності.
Подача в лоток і буферизація
Автоматична подача порожнього лотка
Повністю автоматична машина для транспортування та палетування деталей порошкової металургії включає в себе магазин для порожніх лотків із заявленою місткістю до дев’яти лотків. Сумісні варіанти лотків включають сітчасті лотки, графітові пластини та лотки для спікання з нержавіючої сталі.
Зазначений діапазон розмірів лотка становить 220-400 мм в довжину і 200-300 мм в ширину. Покупці, які використовують наявні лотки, повинні надати їхні розміри та фізичний зразок для перевірки сумісності. У наданих вимогах зазначено, що деформація дна лотка не повинна перевищувати 2 мм.
Повний лоток для зберігання
Коли лоток повністю завантажений, механізм транспортування переносить його в буферну секцію повного лотка і переводить порожній лоток у робоче положення. Буфер може зберігати до дев’яти повних лотків із максимальним заявленим завантаженням 80 кг.
Коли місце для зберігання повних лотків досягає місткості, звуковий і візуальний сигнал сповіщає оператора про необхідність прибрати завантажені лотки. Таке розташування зменшує потребу в частій ручній заміні лотка під час виробництва, хоча безперервна робота все ще залежить від своєчасного збору лотка та поповнення.
Перехід до процесу спікання
Робоча станція призначена для поєднання післядрукарської обробки з подальшими операціями спікання. Після завантаження сумісні лотки можна перемістити в спікальну піч із сітчастою стрічкою або відповідну станцію, розташовану нижче.
Для проектів, які вимагають більш інтегрованого потоку матеріалів, додаткові конфігурації включають док-станцію для перенесення лотка AGV, модуль розподілу мультипресів та інтерфейс із станцією завантаження печі для спікання. Для цих варіантів потрібен спеціальний макет проекту та оцінка часу циклу.
Серворух і перемикання
Регульовані параметри руху
Осі забирання та палетування використовують модулі зубчастих пасів із сервоприводом. Оператори можуть вводити відстані переміщення, положення підйому, кути повороту, шари палетування та відстань між частинами через сенсорний екран HMI.
Це налаштування на основі параметрів спрощує налаштування шаблонів палетування під час перемикання між сумісними продуктами. Для кожного нового типу деталі все ще необхідно підготувати та перевірити відповідну програму та механізм захоплення.
Максимальна заявлена висота штабеля становить 60 мм. Дозволене розташування залежить від геометрії деталі, компонування лотка та методу обробки; покупці повинні підтвердити, чи підходить запланований шаблон укладання для їхніх зелених компактів.
Простір для Die Changes
Вузол захвату підйомника може рухатися назад, щоб зарезервувати приблизно 800 мм простору для регулювання матриці преса та заміни форми. Ця функція призначена для того, щоб зробити рутинну роботу з інструментами зручнішою, не вимагаючи видалення всієї робочої станції.
Перед встановленням перевірте фактичний простір для технічного обслуговування, доступ оператора та розташування дверцят машини відповідно до існуючого макета преса.
Система безпеки та контролю
Натисніть Блокування
Повністю автоматична машина для транспортування та палетування деталей порошкової металургії підключається до преса через провідний сигнальний інтерфейс за допомогою авіаційного роз’єму. Послідовність пресування та обробки координується за допомогою відповідних робочих сигналів.
Відповідно до наданої конфігурації, збій підбору деталей викликає сигнал тривоги та зупиняє прес. Конкретна логіка блокування, умови перезапуску та процедура усунення несправностей повинні бути підтверджені під час введення в експлуатацію.
Фізичний захист
Машина використовує фізичний бар’єр безпеки та прозорі захисні двері з внутрішнім світлодіодним освітленням для покращення видимості під час роботи. Ці особливості допомагають відокремити оператор від робочого механізму.
Остаточне встановлення має перевірятися на відповідність застосовним вимогам техніки безпеки та макету існуючого преса. Оператори не повинні обходити блокування або входити в захищену робочу зону, поки можливий небезпечний рух.
Стандартні промислові компоненти
Заявлена апаратна конфігурація включає ПЛК XINJE, серводвигуни та пневматичні компоненти AIRTAC. Система керування поєднує в собі автоматичну послідовність із введенням параметрів на сенсорному екрані та підказками тривоги.
Для закупівлі покупці повинні підтвердити точні моделі компонентів, електричні креслення, наявність запасних частин і вимоги до обслуговування поставленої конфігурації.
Технічні характеристики
| Пункт | Специфікація |
| Діаметр заготовки | 8–60 мм |
| Висота заготовки | 3–35 мм |
| Максимальна вага заготовки | ≤100 г |
| Регульована висота підйому | 1000–1400 мм від підлоги |
| Горизонтальний хід підйому | 1100 мм |
| Знімач вертикального ходу | 450 мм |
| Палетування горизонтального переміщення | 850 мм |
| Палетування вертикального переміщення | 100 мм |
| Максимальна висота штабелювання | ≤60 мм |
| Сумісні розміри лотків | 220–400 мм × 200–300 мм |
| Ємність магазину для порожнього лотка | До 9 лотків |
| Буферна ємність повного лотка | До 9 лотків |
| Максимальне завантаження повного лотка | 80 кг |
| Швидкість кисті | 0–1100 об/хв |
| Максимальна заявлена швидкість циклу | 15 циклів/хв |
| Блок живлення | 220 В змінного струму, 50 Гц |
| Загальна номінальна потужність | 2,5 кВт |
| Робочий тиск повітря | 0,5–0,7 МПа |
| Габаритні розміри (Ш × Д × В) | 1300 × 1450 × 1800 мм |
| Методи захоплення | Затискні, магнітні, вакуумні та внутрішнього розширення |
| Система контролю | ПЛК XINJE + HMI з сенсорним екраном |
Примітка. Значення 15 циклів/хв є заявленим теоретичним максимумом, а не гарантованою продуктивністю. Фактична продуктивність залежить від циклу пресування, розмірів деталей, методу захоплення, часу чищення щіткою та шаблону палетування. Станція обробки не може перевищувати ефективну продуктивність підключеного преса.
Додатки
TheПовністю автоматична машина порошкової металургії для обробки деталей і палетуванняпризначений для обробки після друку у виробничих середовищах порошкової металургії, включаючи:
Автомобільні та мотоциклетні компоненти:Зелені компакти для поршнів амортизаторів та інших відповідних деталей.
Підшипники та втулки, просочені маслом:Заготовки підшипників на основі заліза та міді, які вимагають ретельного перенесення перед спіканням.
Шестерні, кулачки та конструктивні компоненти:Шестерні, кулачки та вибрані деталі неправильної форми порошкової металургії в межах зазначеного діапазону обробки.
Виробничі лінії пресування для спікання:Застосування, де зелені преси необхідно видалити, очистити, розкласти на лотках і передати на подальший процес спікання.
Сумісність слід оцінювати за фактичним кресленням деталі, матеріалом, вагою, розмірами та необхідною орієнтацією транспортування. Робоча станція розроблена для механічних пресів для пресування порошку серії FY та гідравлічних серво-пресів, придатність для модернізації оцінюється на основі проекту.
Управління та підтримка якості
XIAYI створив систему управління якістю, яка відповідає вимогам IATF 16949:2016. Для покупців, яким потрібна офіційна документація щодо якості постачальника, відповідні системні документи та їх обсяг можна підтвердити під час закупівлі.
Кожна робоча станція проходить заводські випробування без навантаження та пов’язаної роботи перед відправкою. Документація, що надається, включає інструкцію з експлуатації, електричні креслення та список запасних частин.
XIAYI також забезпечує підтримку встановлення та введення в експлуатацію, інтеграцію сигналу з пресом замовника та навчання, що охоплює роботу машини, заміну захвату, налаштування параметрів та усунення несправностей.
Заявлений гарантійний термін 12 місяців. Дистанційна та виїзна технічна підтримка доступна на узгоджених умовах обслуговування разом із довгостроковим постачанням оригінальних запчастин.
Перед замовленням покупці можуть надати креслення деталей і модель преса, щоб XIAYI могла оцінити метод захоплення, специфікацію лотка, вимоги до інтерфейсу та очікуваний виробничий цикл.
Часті запитання
Чи можна модернізувати робочу станцію до існуючого порошкового преса?
Так, проекти модернізації можуть бути оцінені. XIAYI потрібна модель преса, висота преса, висота знімання та деталі доступного інтерфейсу сигналу. Для деяких старих пресів може знадобитися модуль перетворення сигналу, перш ніж стане можливою надійна інтеграція.
Чи може одна робоча станція обслуговувати кілька пресів?
Стандартна комплектація розрахована на обслуговування одного натискання. Компонування з кількома пресами вимагає індивідуального модуля розподілу та оцінки тривалості циклу, відстані між пресами, потоку деталей і необхідної пропускної здатності.
Як вибрати спосіб захоплення?
Вибір залежить від геометрії заготовки, матеріалу та міцності в готовому стані. Затискний, магнітний, вакуумний і внутрішній розширювальний захват мають різні вимоги. Надання креслень деталей або зразків дозволяє оцінити рішення для захоплення перед виготовленням.
Чи потрібно використовувати графітові лотки?
Ні. Заявлені варіанти сумісних лотків включають сітчасті лотки, графітові пластини та лотки з нержавіючої сталі. The tray should fall within the specified dimensional range, and bottom deformation should not exceed 2 mm according to the supplied requirements. Існуючі лотки слід перевірити на придатність і стабільність перед використанням.
Чи може машина стабільно досягати 15 циклів за хвилину?
П'ятнадцять циклів на хвилину є заявленим теоретичним максимумом. Досяжна продуктивність залежить від циклу пресування, розмірів заготовки, часу захоплення та звільнення, вимог до чищення та схеми палетування. Кінцева швидкість циклу повинна бути підтверджена шляхом тестування з репрезентативними частинами.
Яке планове технічне обслуговування потрібне?
Регулярне технічне обслуговування включає видалення накопиченого порошку з щіток і робочої зони, перевірку пневматичних з’єднань, змащування сервомодулів згідно з графіком технічного обслуговування та перевірку захватів на знос. Рекомендовані інтервали технічного обслуговування повинні бути підтверджені в посібнику до машини.
Запит на вирішення проблеми
Якщо ви плануєте нову виробничу лінію порошкової металургії або модернізуєте існуючий прес, XIAYI може оцінити вимоги до обробки на основі інформації про ваші компоненти та обладнання.
Щоб підтримати практичну пропозицію, надайте креслення заготовки, матеріал, розміри, вагу, поточну модель преса, тривалість циклу преса, розміри лотка та цільовий обсяг виробництва. Ця інформація допомагає визначити, чи підходить стандартна конфігурація, чи потрібне індивідуальне захоплення, обробка лотка чи інтеграція багаторазового натискання.
Пов'язана категорія
- Деталі порошкової металургії
- Штамповані деталі амортизатора
- Гумові деталі амортизатора
- Пластикові деталі амортизатора
- Шток поршня амортизатора
- Гвинтова пружина амортизатора
- Розсувна втулка DU
- Кріплення амортизаторів
- Сталева труба
- Повні амортизатори
- Обладнання для виробництва та випробування компонентів амортизатора
Надіслати запит
Контактна інформація
-
Адреса
No.209 Lane 520 Tongning Rd, Qianjiang Street, Jiangbei District, Ningbo City, Zhejiang Province, China
-
Тел
-
Електронна пошта
Отримайте індивідуальну пропозицію на запчастини для амортизаторів
Чому глобальні покупці вибирають Ningbo Xiayi:
✓ Сертифіковано IATF 16949 — рівень дефектів суворо контролюється нижче 0,1%.
✓ Постачання повної категорії — поршні, штоки, пружини, штампування та гумові деталі.
✓ Підтримка досліджень і розробок — спеціальні формули порошкової металургії та швидке створення прототипів за 7-10 днів.
✓ Перевірена потужність — 50 мільйонів поршнів із серцевиною, що виробляються щорічно для глобальних OEM-виробників.
Готові почати? Заповніть форму нижче, і наша команда інженерів відповість протягом 24 годин із індивідуальною рекомендацією.
Супутні товари

Новини Рекомендації